产品介绍
一氧化碳检测报警模块 - 产品概述
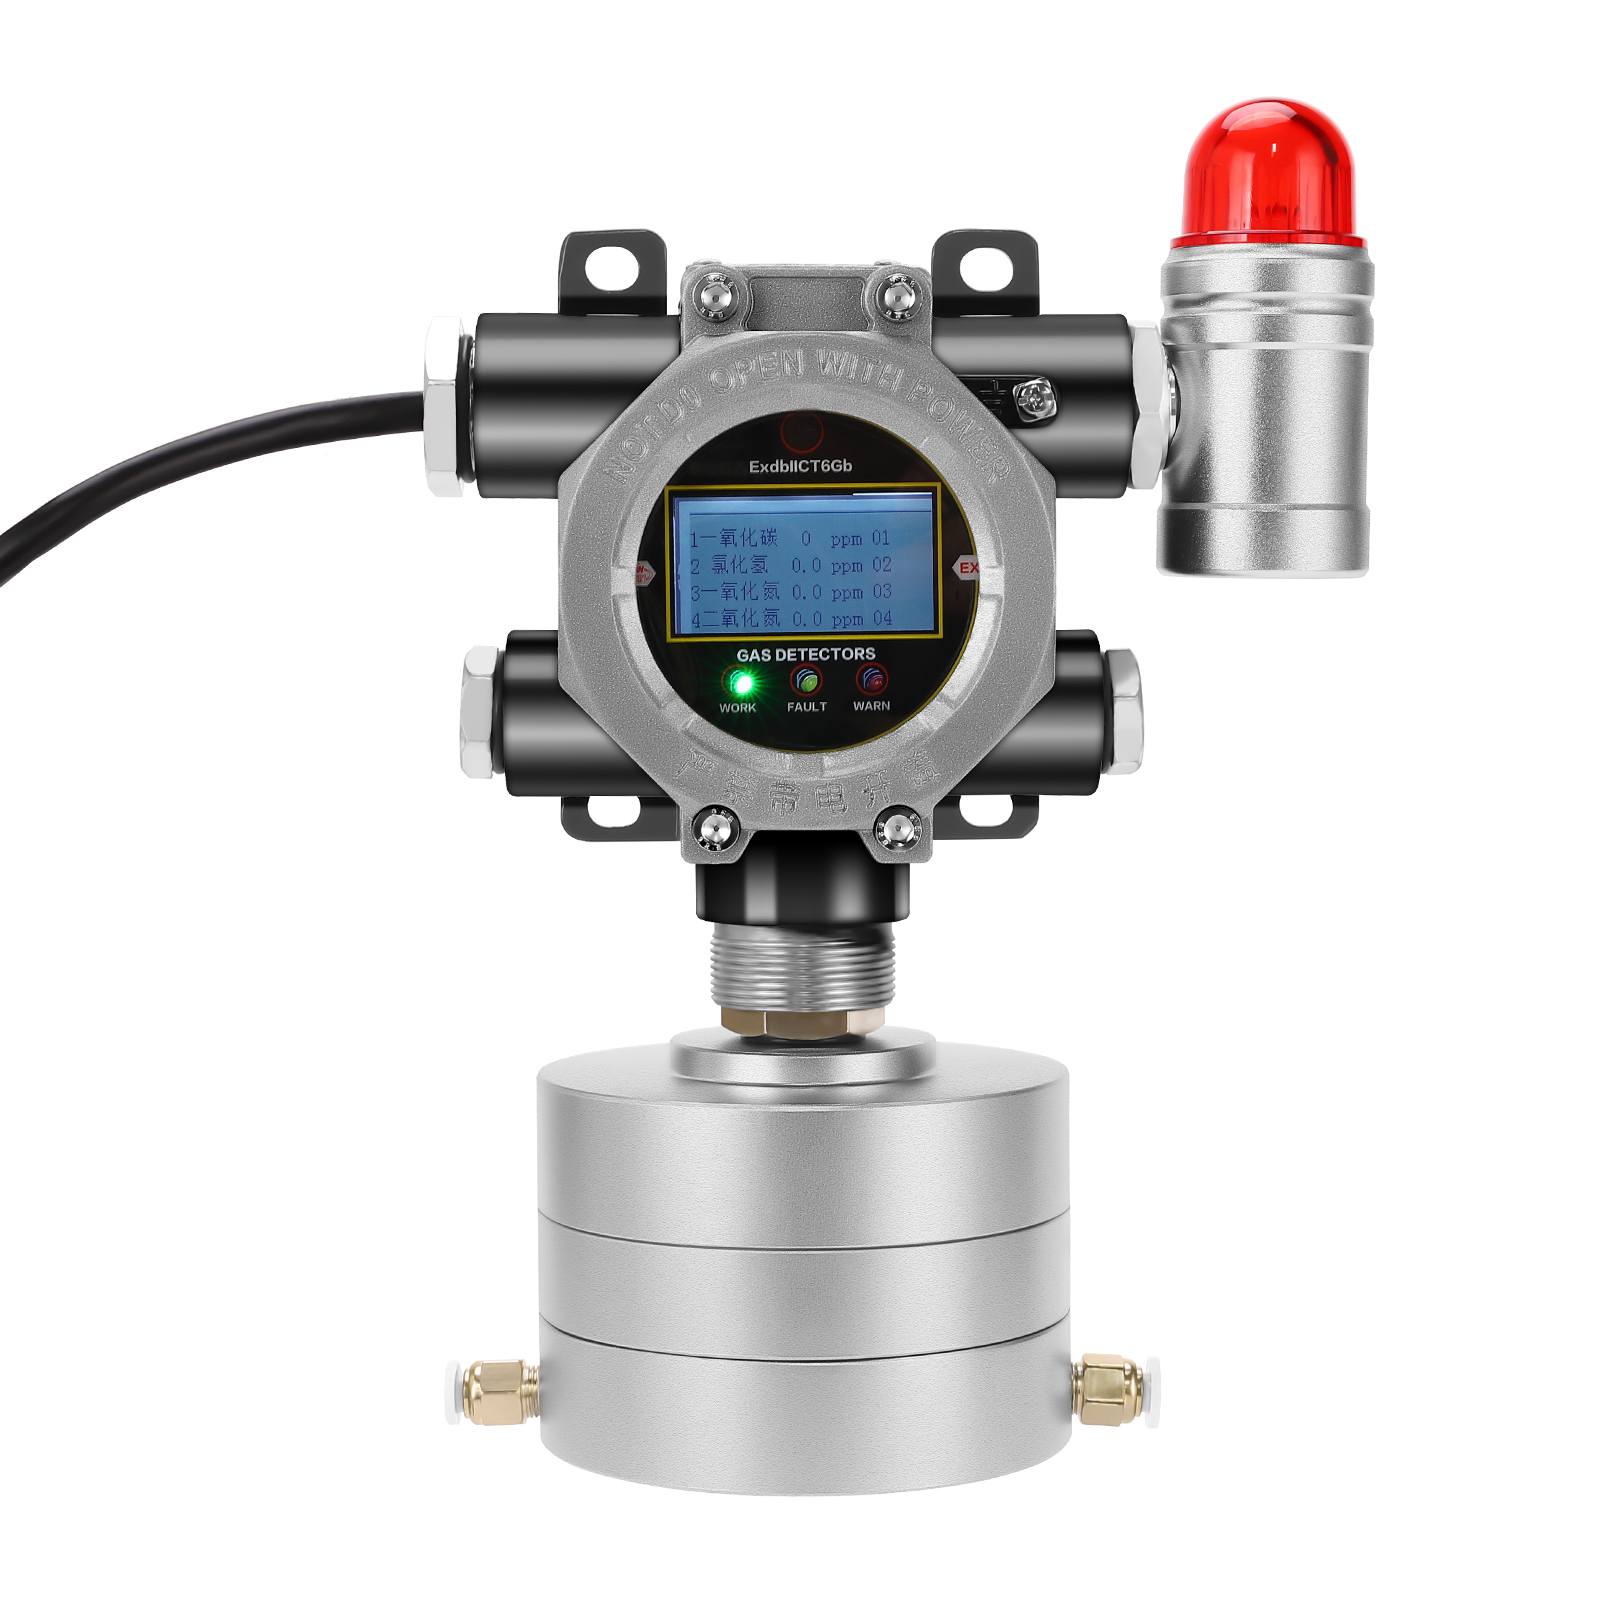
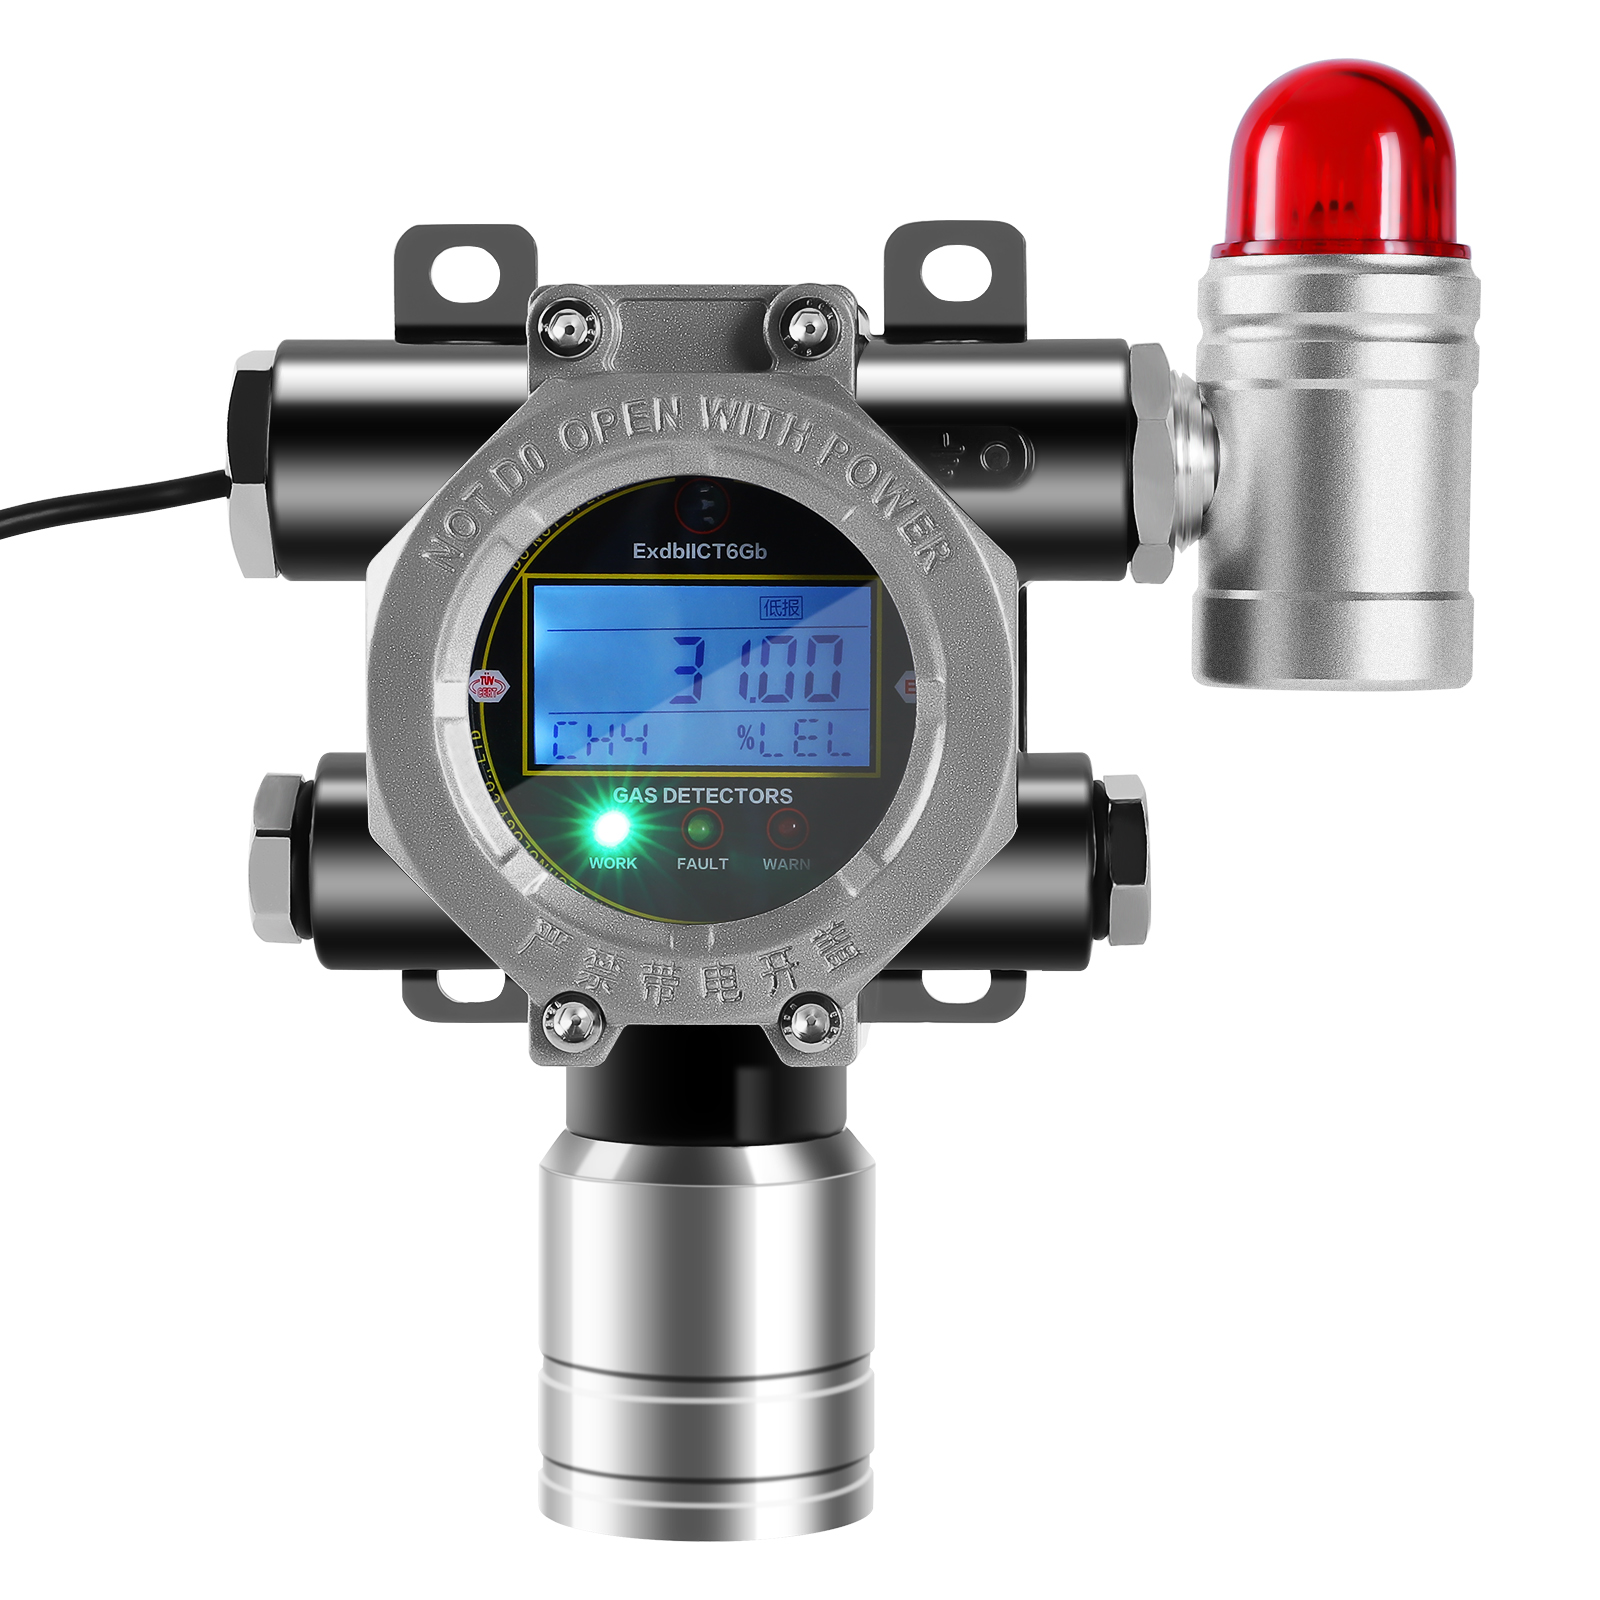
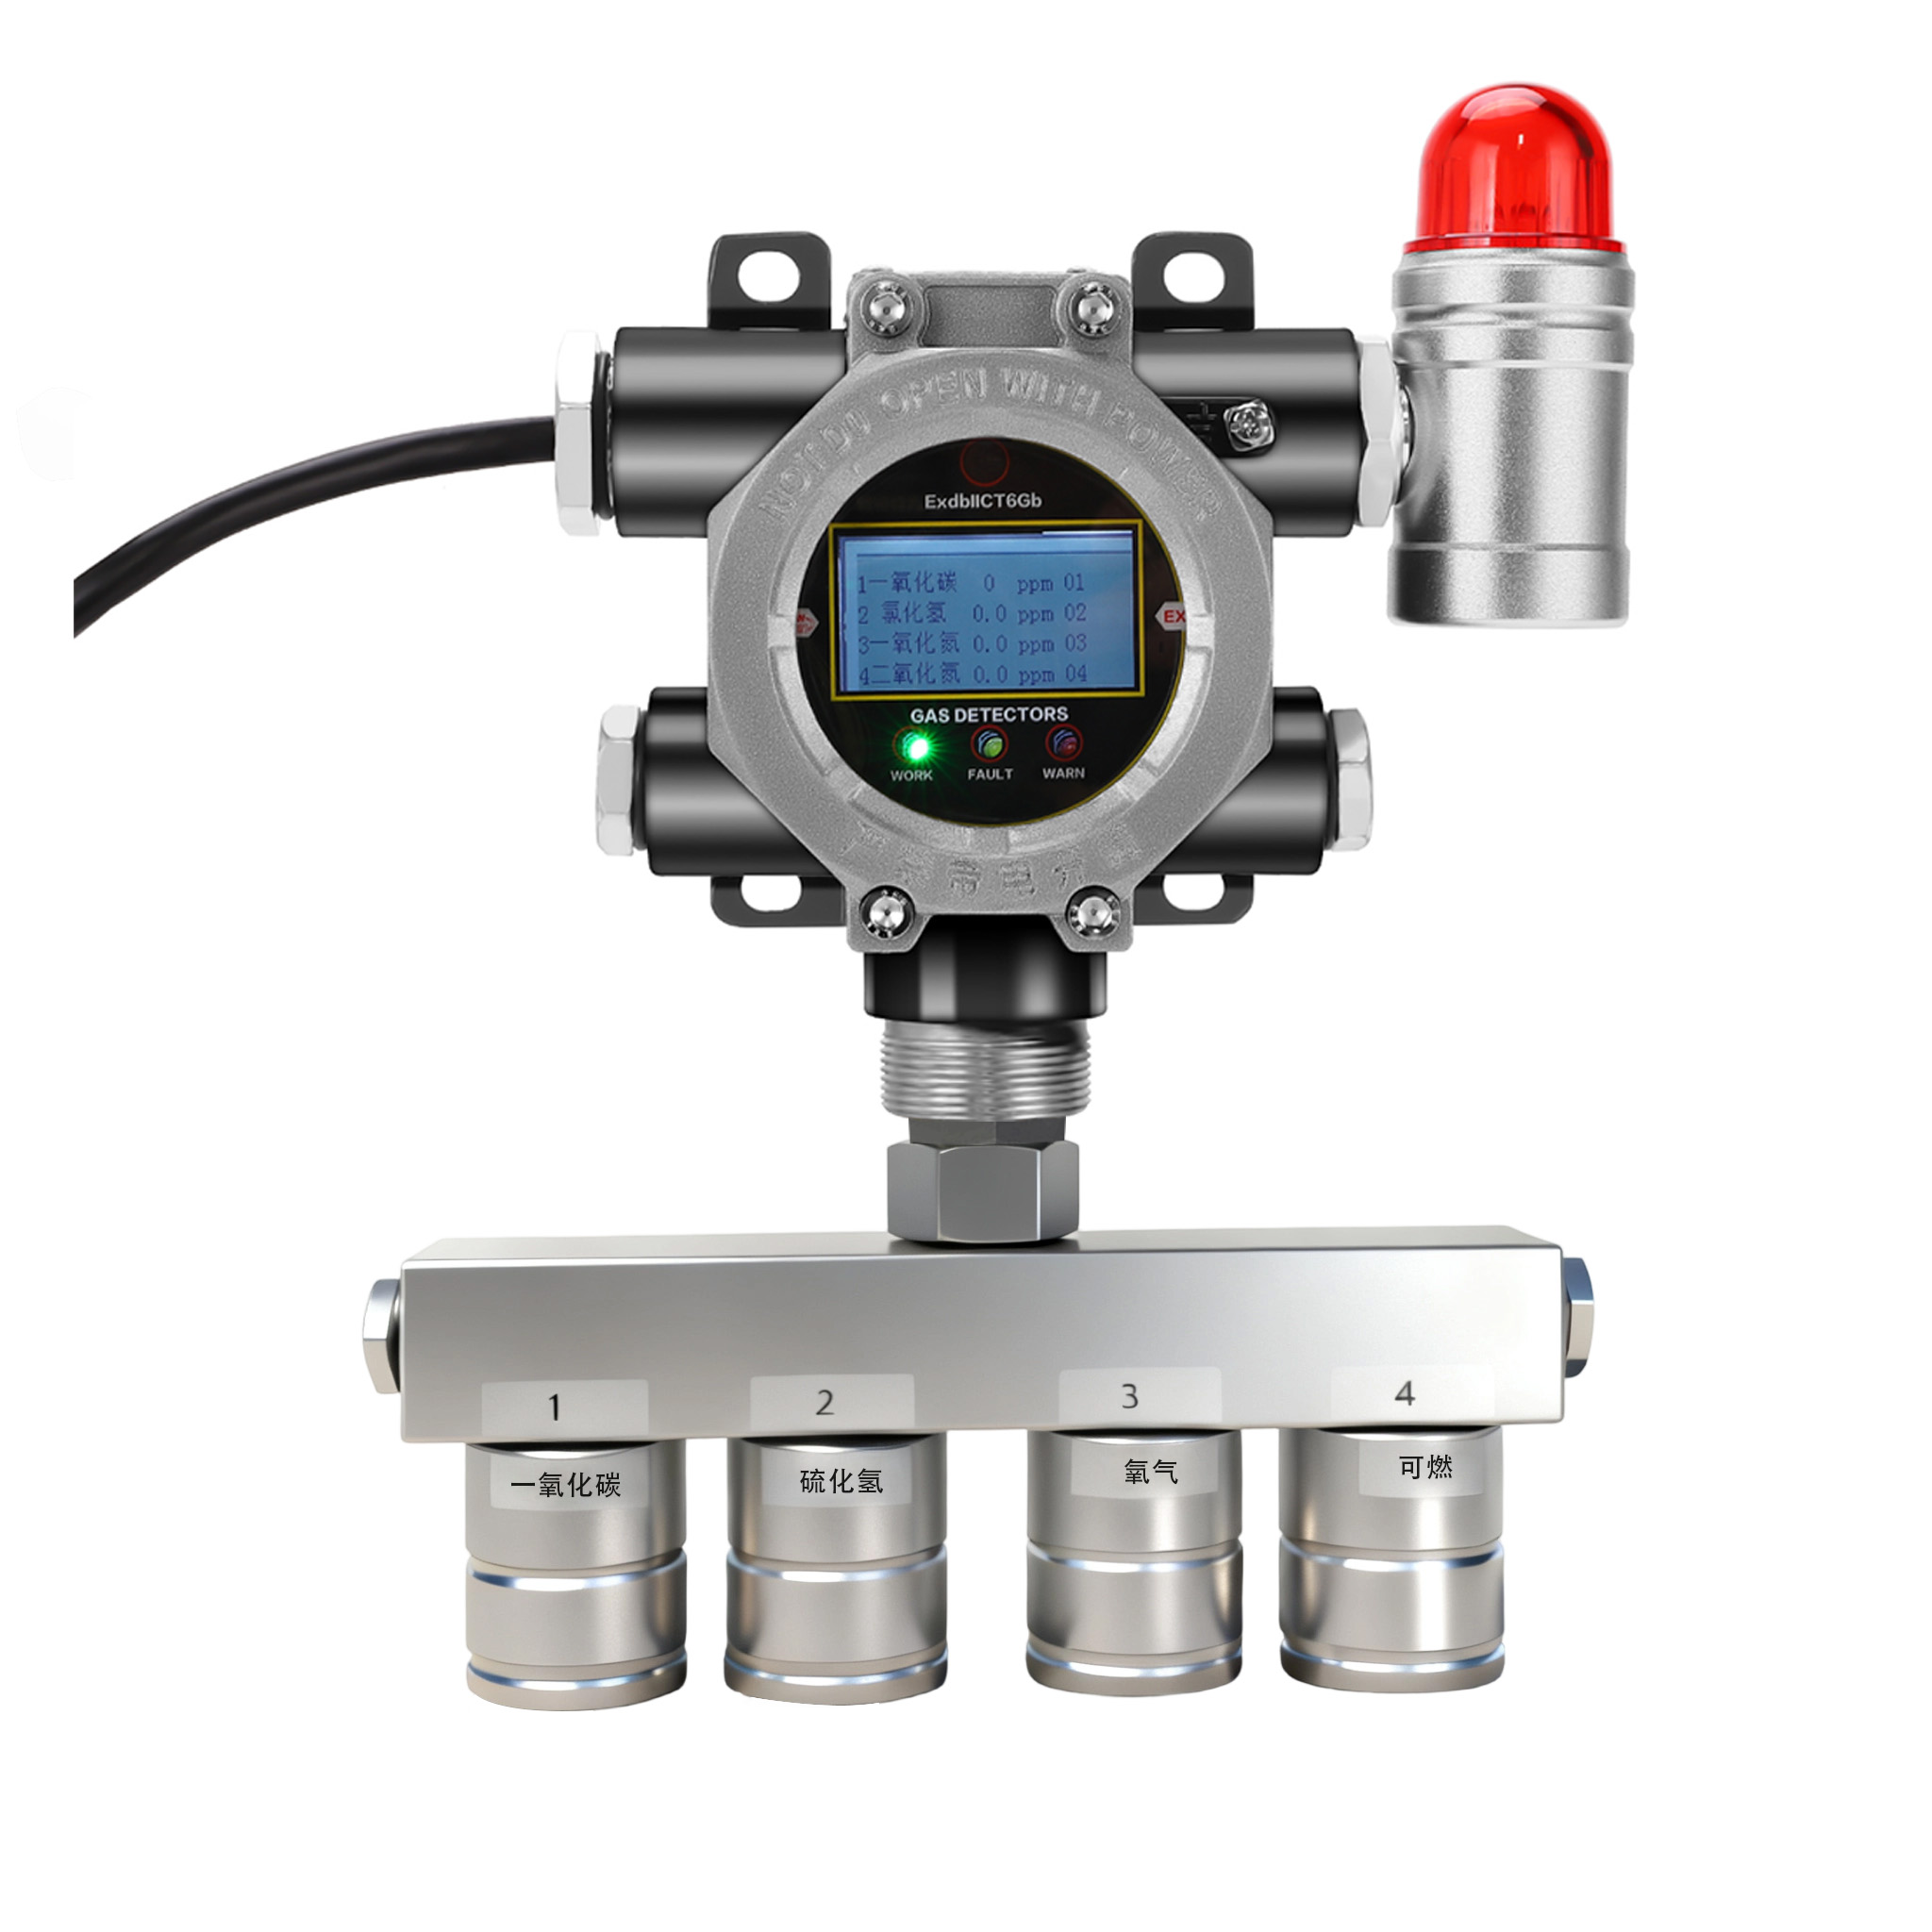
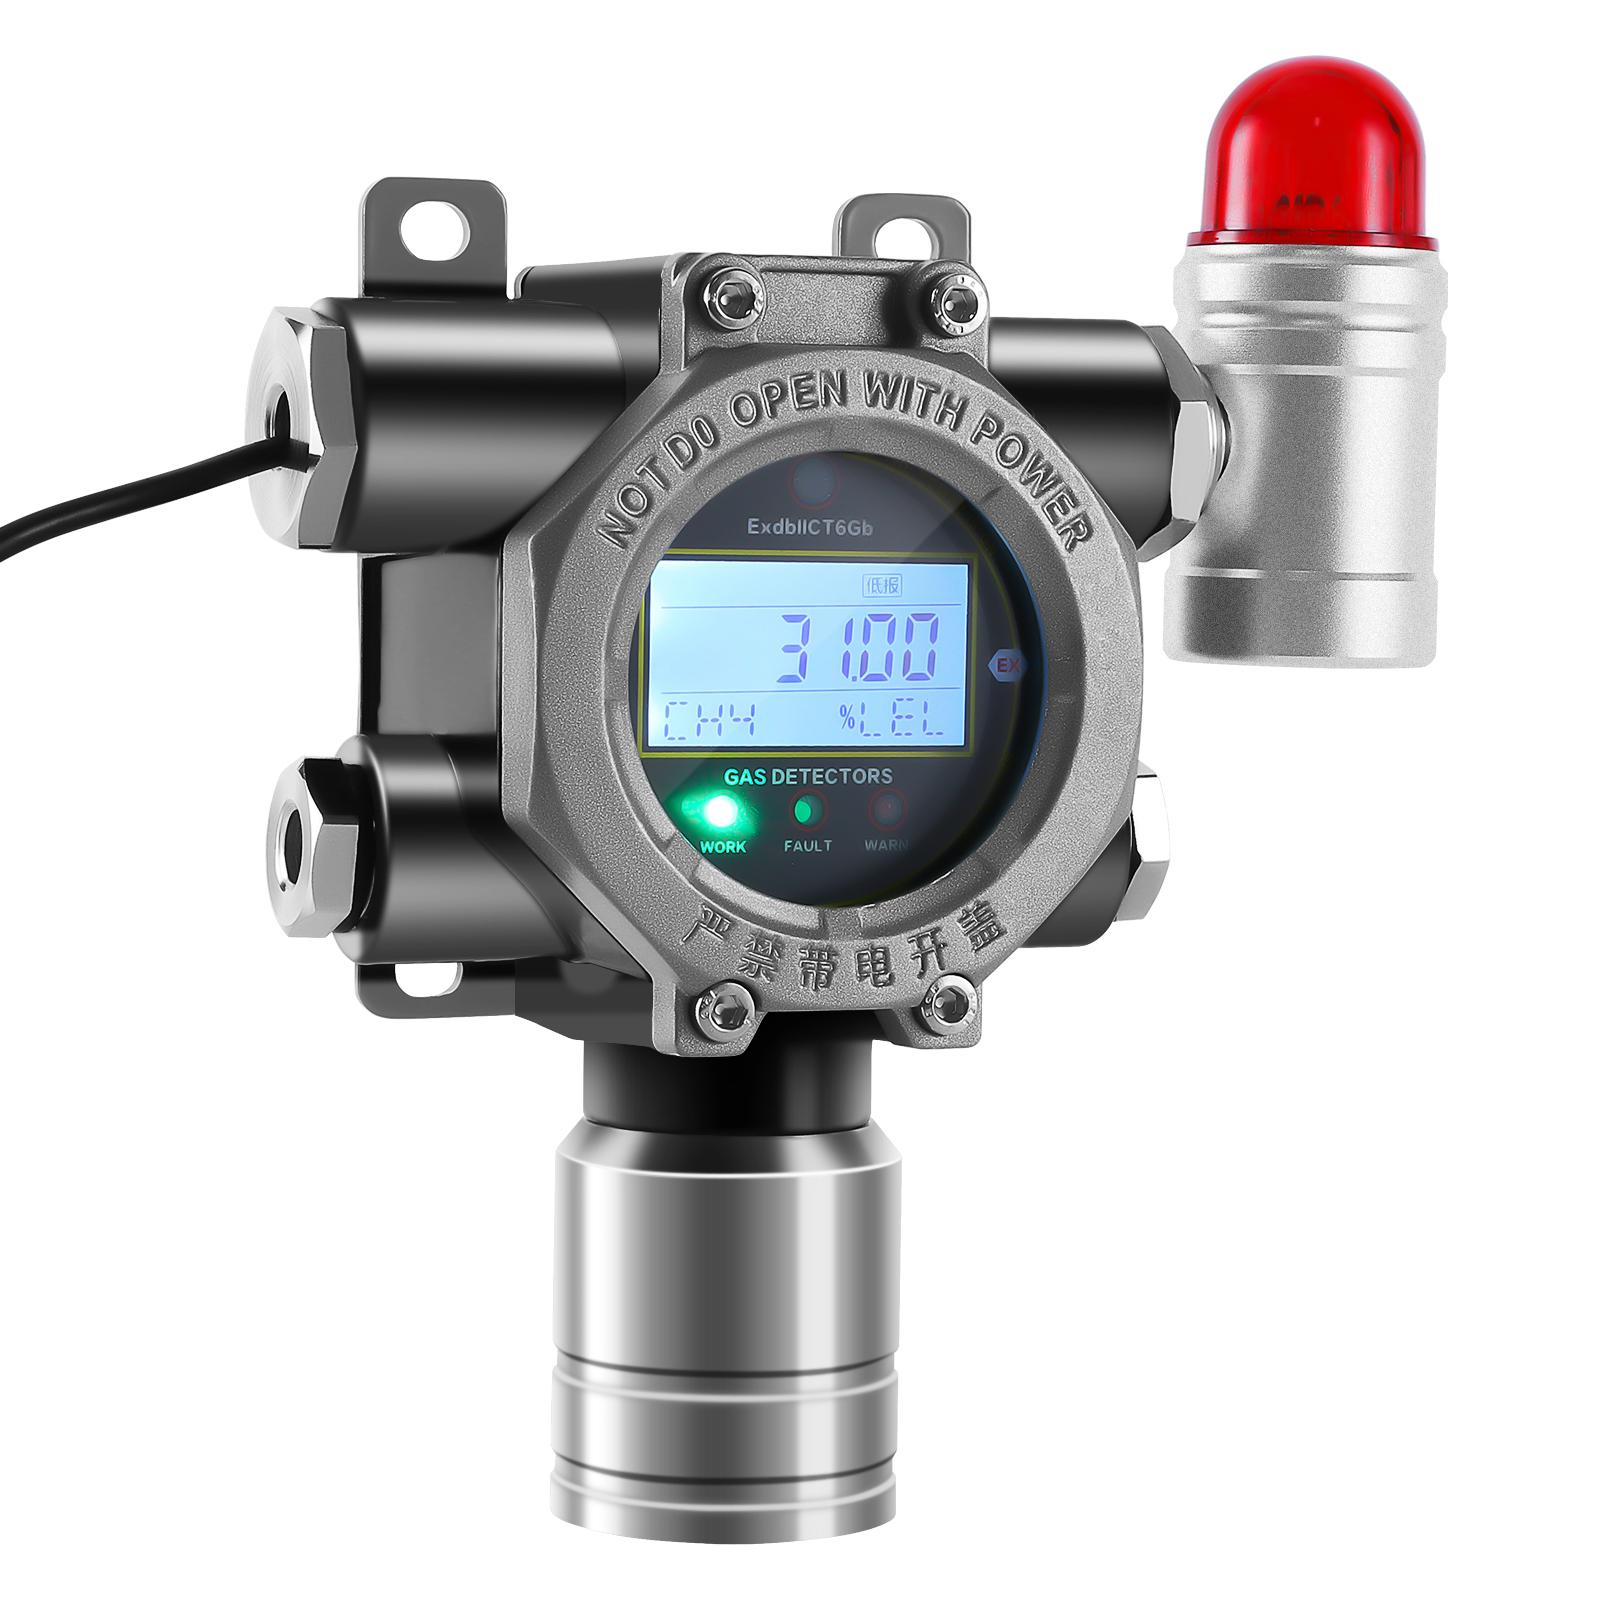
一氧化碳检测报警模块是一种用于焦化厂安全监测的气体检测模块,搜索关键词:一氧化碳检测报警模块、焦化厂安全监测、一氧化碳报警器。该模块可连续检测焦化厂区域内一氧化碳浓度,并输出标准信号或开关量,便于集成到安全监控系统中。焦化厂安全监测中,一氧化碳检测报警模块能够实时反映焦炉、煤气净化和化产回收区域的气体风险。
一氧化碳检测报警模块 - 工作原理
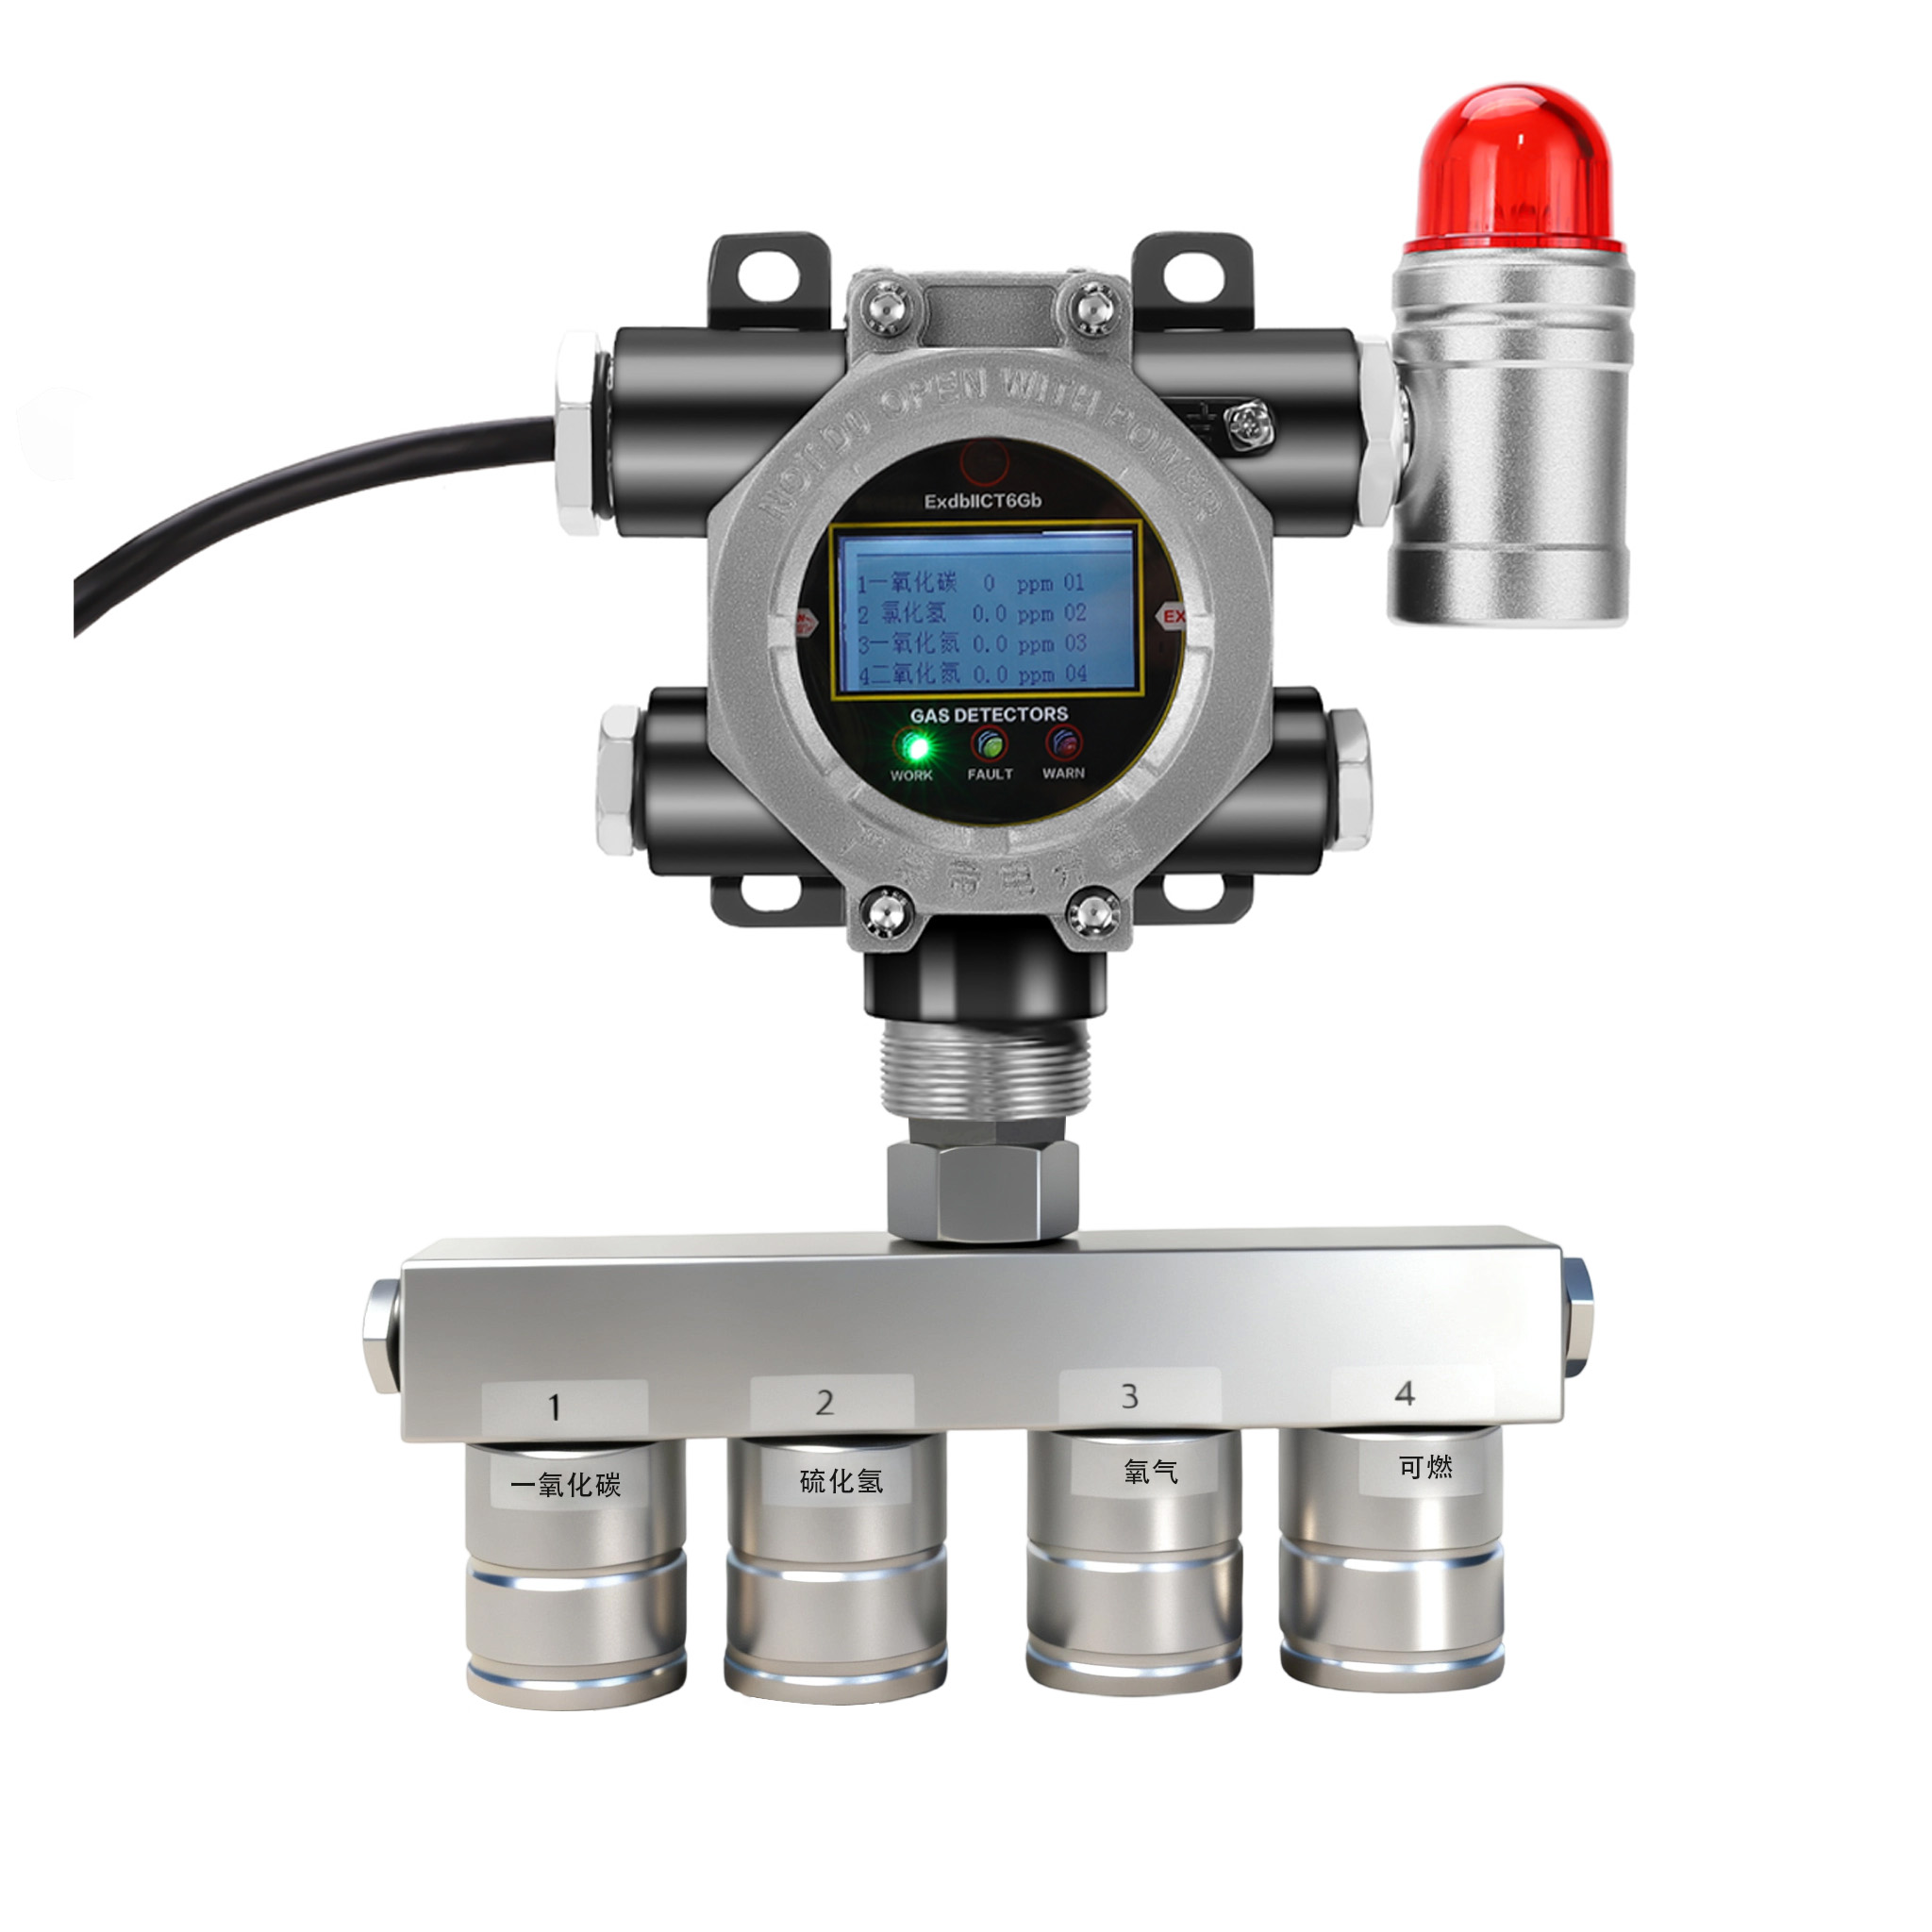
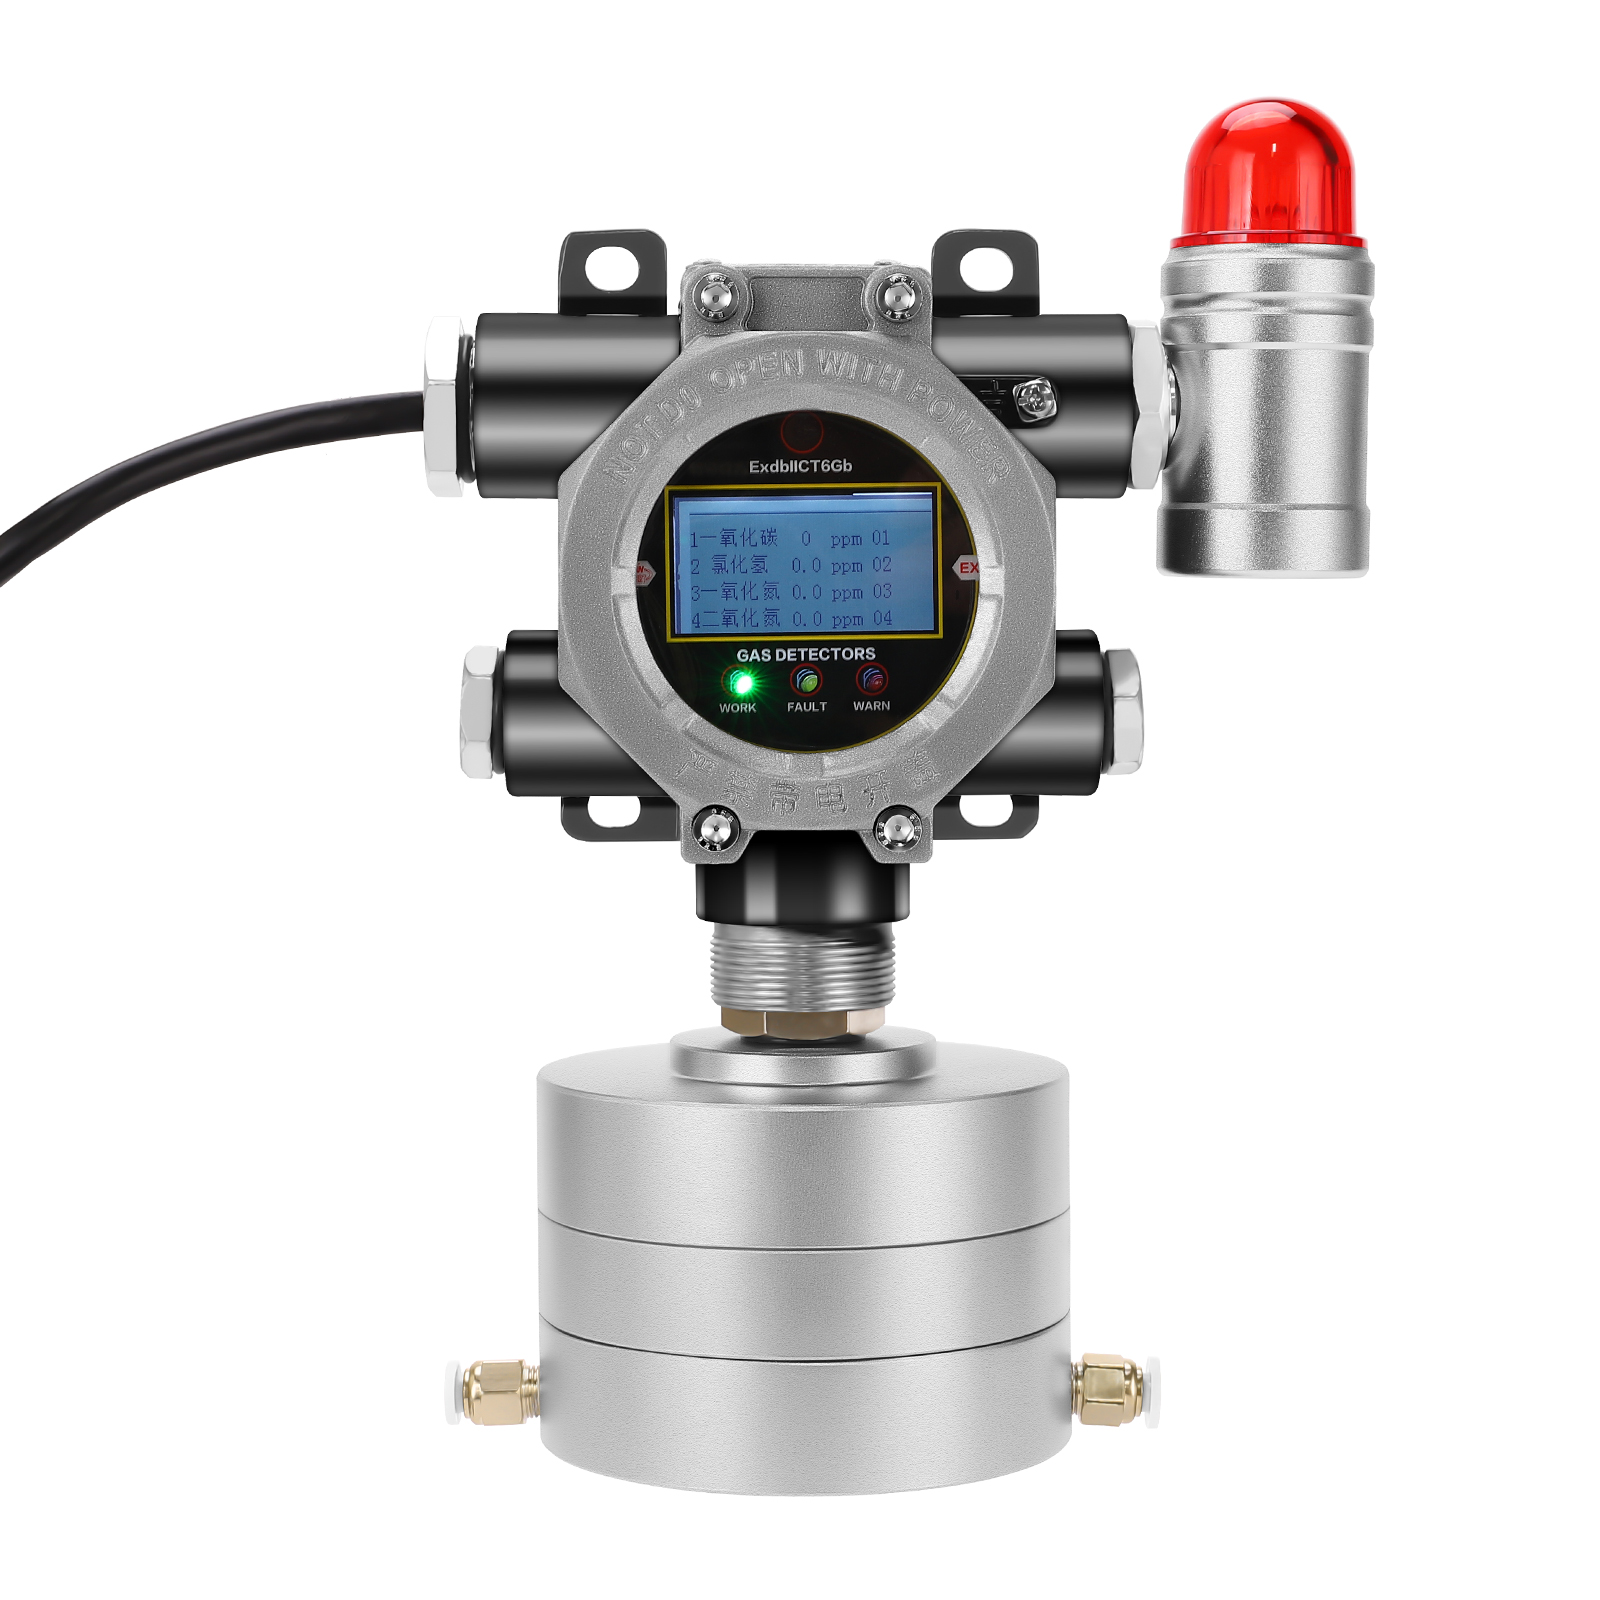
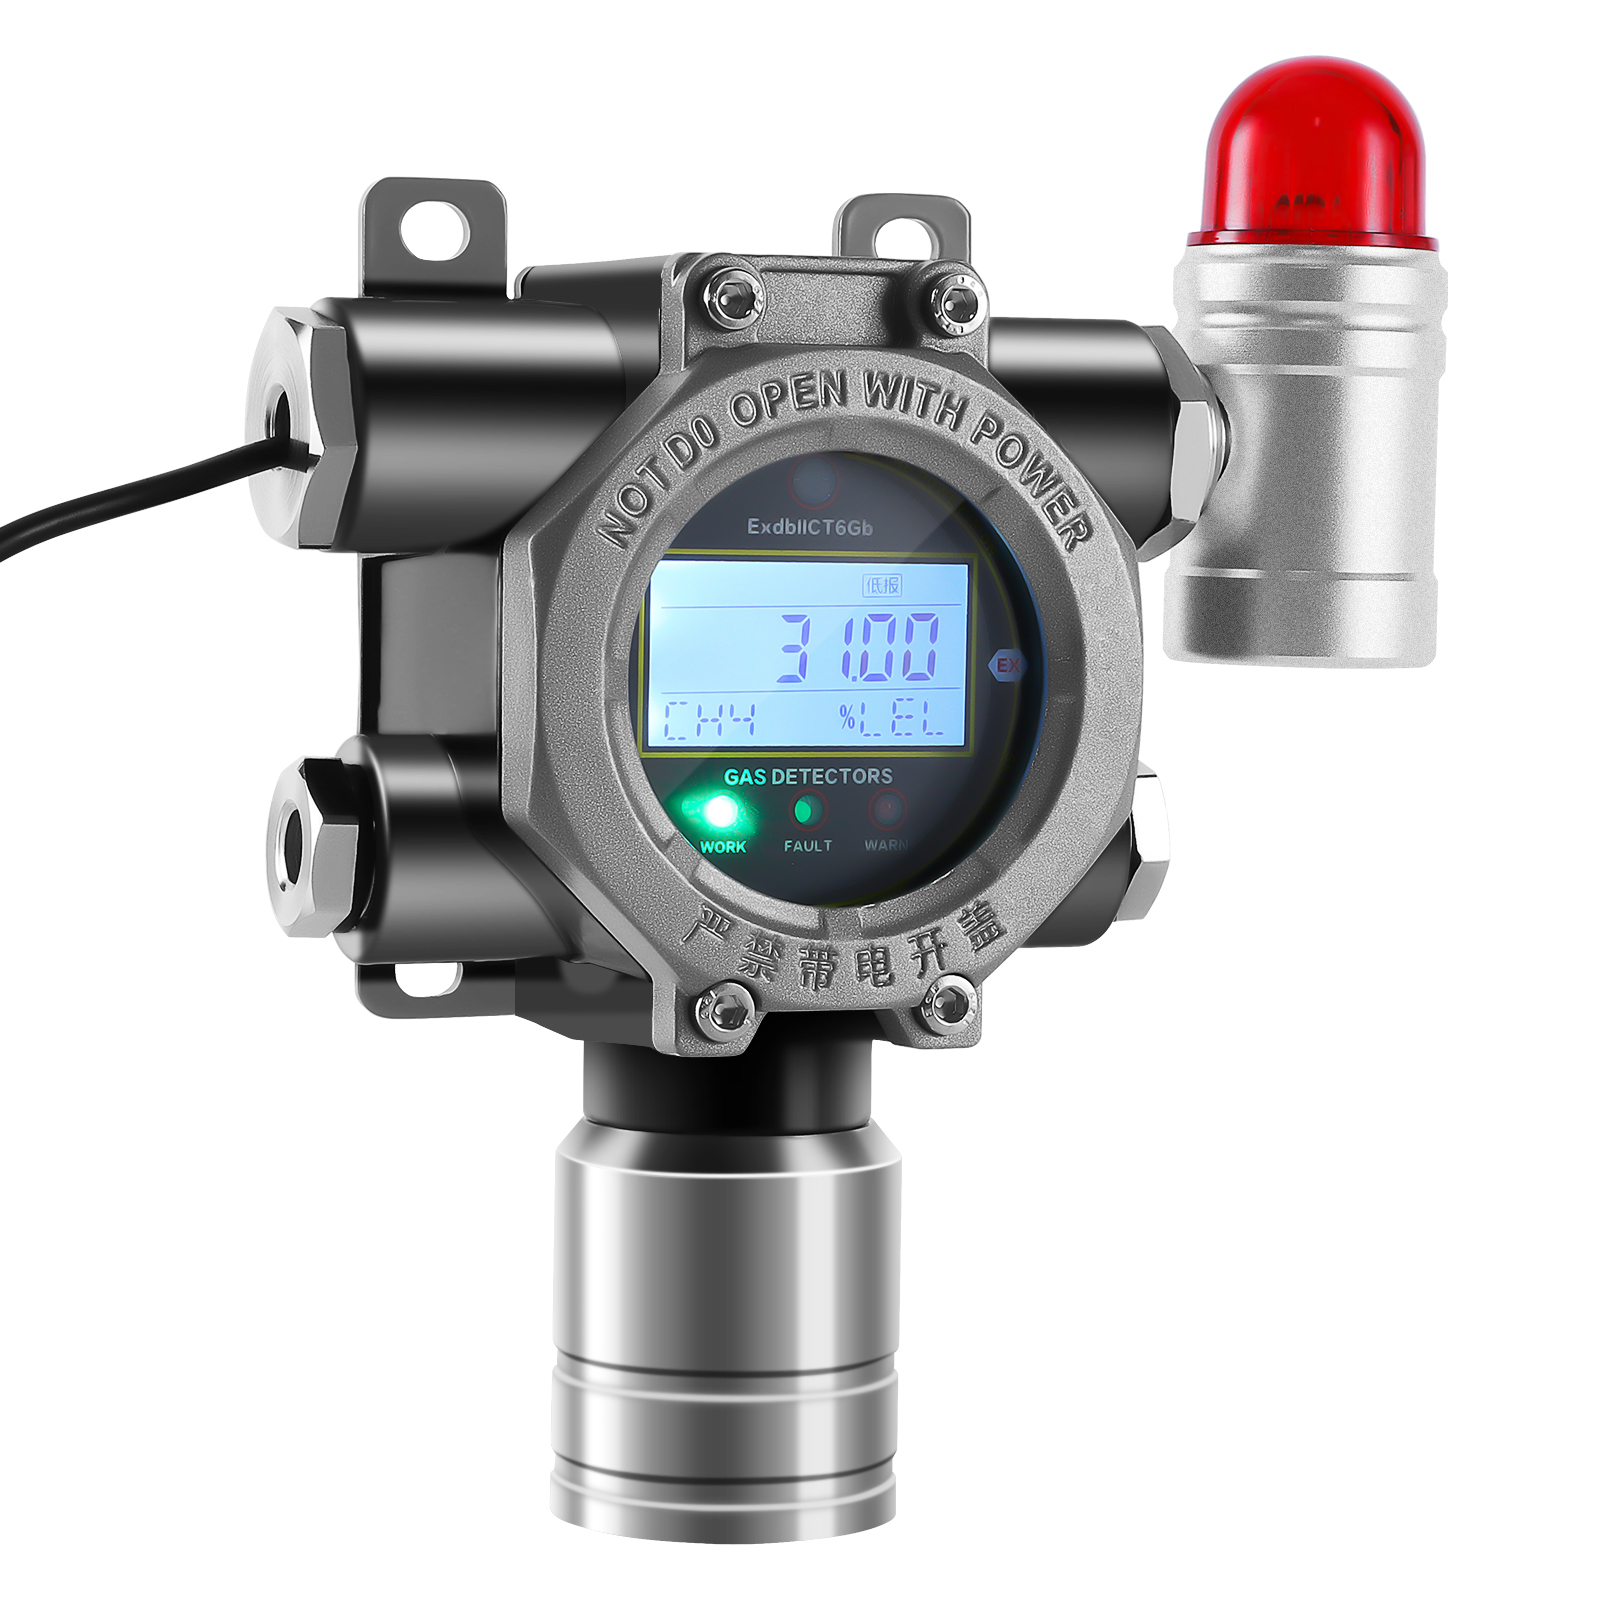
一氧化碳检测报警模块采用电化学传感器,通过检测一氧化碳浓度输出电信号,经电路处理后转换为RS485、4-20mA或开关量输出。焦化厂安全监测中,一氧化碳检测报警模块支持Modbus协议和远程校准,可接入PLC、DCS和气体报警控制器。该模块具备防爆外壳和高防护等级,适合焦化厂高温、高粉尘和腐蚀性环境。
一氧化碳检测报警模块 - 应用场景
一氧化碳检测报警模块广泛应用于焦化厂的焦炉区、煤气净化区、化产回收区和运输通道。焦化厂安全监测中,一氧化碳检测报警模块可安装在焦炉附近、煤气管道、鼓风机房和人员巡检通道。模块可与排风扇、切断阀和消防系统联动,实现自动处置。对于大型焦化厂,一氧化碳检测报警模块可组成多点监测网络,统一上传至控制室。
一氧化碳检测报警模块 - 技术优势
一氧化碳检测报警模块具有体积小、集成方便、输出灵活等优点。焦化厂安全监测中,一氧化碳检测报警模块采用工业级传感器和防爆设计,适合长期运行。该模块支持声光报警、远程输出和故障自检,维护方便。选择一氧化碳检测报警模块时,应关注检测范围、精度、响应时间、防爆等级和输出方式,确保焦化厂安全监测可靠有效。