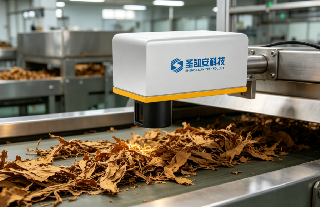
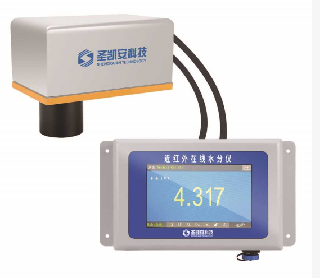
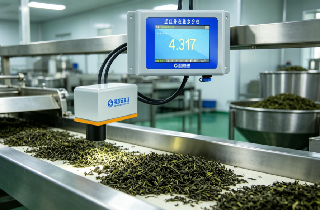
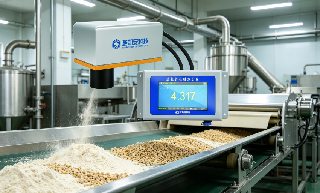
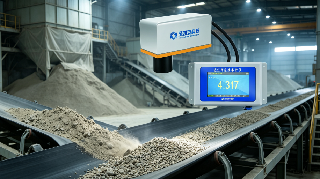
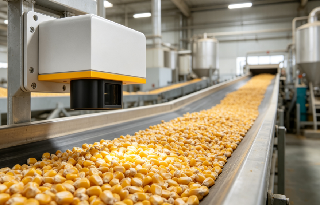
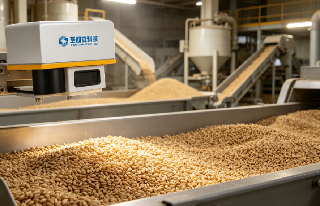
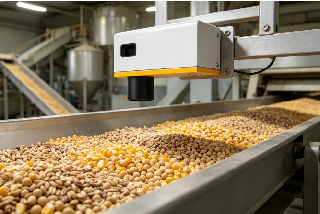
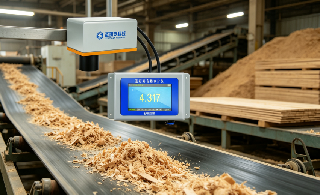
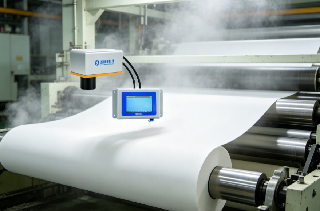
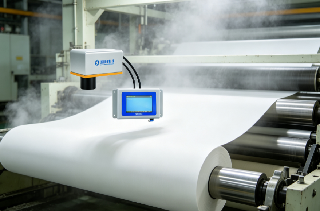
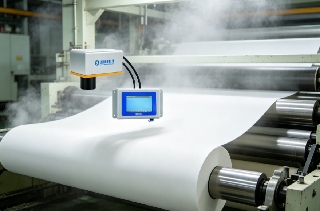
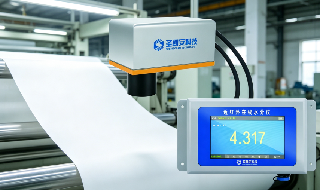
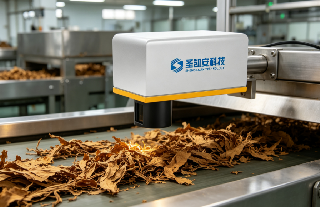
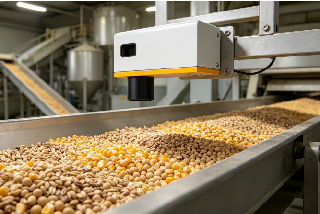
系统依托内置高精度算法模型,过滤粉尘、光线、物料厚度、颜色等干扰因素,快速运算得出物料实时含水率数据,同时输出标准信号对接PLC、DCS、工控系统,实现数据实时显示、自动调控、超限报警,完成水分检测的自动化闭环控制。
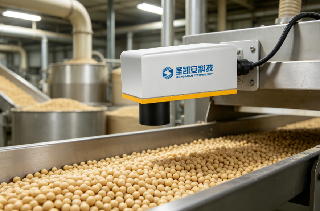
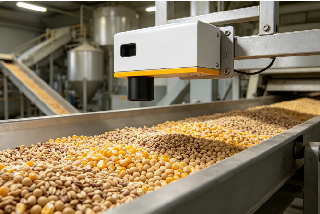
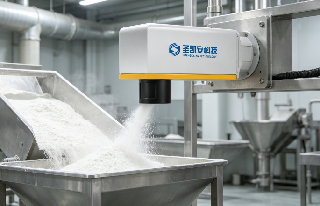
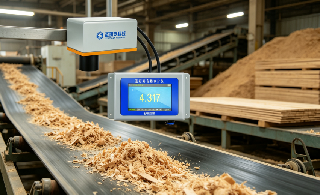
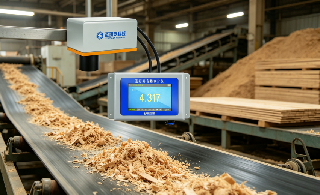
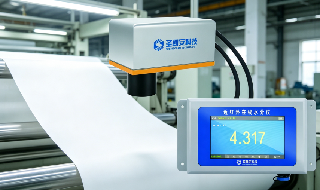
在线红外水分仪设备光学探头发射特定波长的近红外光源,照射在流水线运动的物料表面,水分子会对特定光谱波段产生选择性吸收。探头实时采集物料反射后的光谱信号,将光信号转化为电信号传输至主控系统。
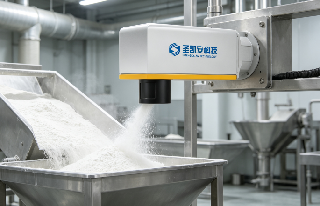
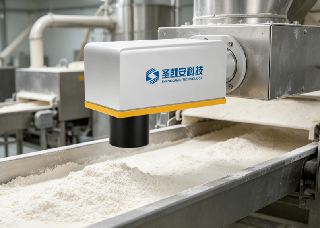
在线红外水分仪(又称近红外水分分析仪、在线水分检测系统)是一款基于近红外光谱分析原理的非接触式工业实时水分检测设备。设备利用水分子对特定波段近红外光的特征吸收特性,通过光学探测、光谱分析与算法运算,实时精准测算物料表面及内部含水率,无需取样、无需烘干、不接触物料,可全天候对流水线物料进行连续在线监测
该设备广泛适配各类固体颗粒、粉料、片状、纤维状物料生产线,彻底解决传统取样化验滞后、误差大、效率低、无法实时管控生产的痛点,为工业自动化生产、品质管控、能耗优化、产能提升提供精准的数据支撑,是现代化智能制造、精细化生产的核心检测设备。
在线红外水分仪设备光学探头发射特定波长的近红外光源,照射在流水线运动的物料表面,水分子会对特定光谱波段产生选择性吸收。探头实时采集物料反射后的光谱信号,将光信号转化为电信号传输至主控系统。 系统依托内置高精度算法模型,过滤粉尘、光线、物料厚度、颜色等干扰因素,快速运算得出物料实时含水率数据,同时输出标准信号对接PLC、DCS、工控系统,实现数据实时显示、自动调控、超限报警,完成水分检测的自动化闭环
在线式近红外水分测试仪采用了当前国际上最为先进的三波段六光束近红外线漫反射原理,可以对传送带上的物料含水率进行快速连续测量,且非接触被测物料,实现对物料含水率的实时动态监测,反应时间仅为5ms,实现了产品含水率的快速实时监控与反馈,极大地满足了产品对于水分管理的严格要求,由于采用非接触式测量方式,不会对被测物料造成任何损伤,从而实现为生产过程中的水分控制提供了精准且高效的解决方案。
在线式近红外水分测试仪采用了当前国际上最为先进的三波段六光束近红外线漫反射原理,可以对传送带上的物料含水率进行快速连续测量,且非接触被测物料,实现对物料含水率的实时动态监测,反应时间仅为5ms,实现了产品含水率的快速实时监控与反馈,极大地满足了产品对于水分管理的严格要求,由于采用非接触式测量方式,不会对被测物料造成任何损伤,从而实现为生产过程中的水分控制提供了精准且高效的解决方案
红外水分仪是一种利用水分子对特定波长红外光有强烈吸收特性的原理,来快速、非接触地测量物料含水率的仪器。它被广泛应用于工业生产线上,作为实时的质量控制和过程优化工具
设备核心采用1940nm专用检测波长,依托水分子对特定近红外波段光线的特异性吸收特性实现精准检测。工作过程中,高精度光学探头发射稳定光谱光源,实时采集物料反射光谱信号,通过内置智能运算模型完成滤波降噪、色差补偿、粉尘抗干扰、环境光线修正等多重算法优化,可在1秒内输出稳定精准的水分数据,有效规避物料厚薄不均、颜色差异、现场粉尘、光照波动带来的检测误差,设备长期运行无数据漂移,测量重复性、稳定性极强,
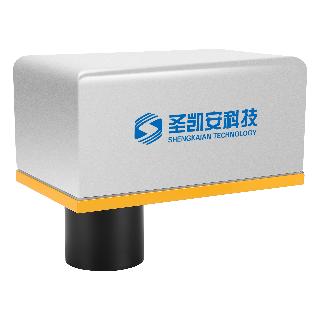
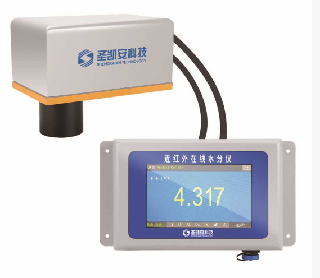
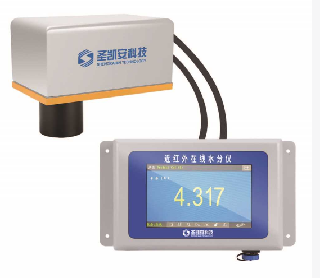
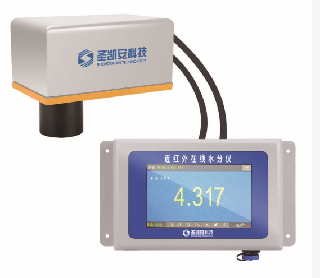
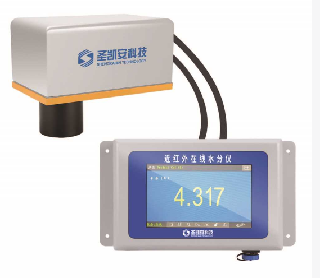
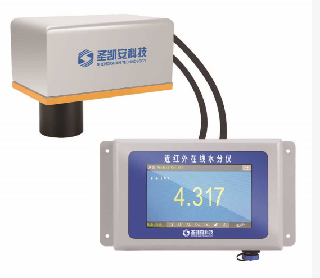
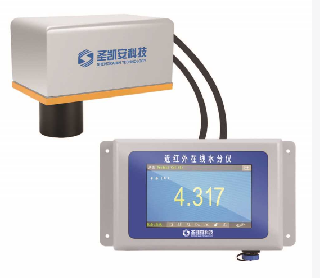
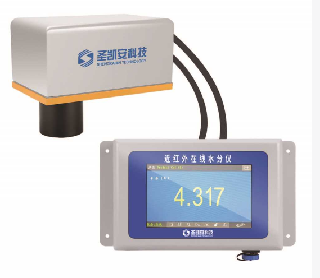
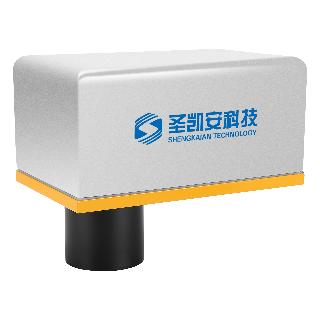
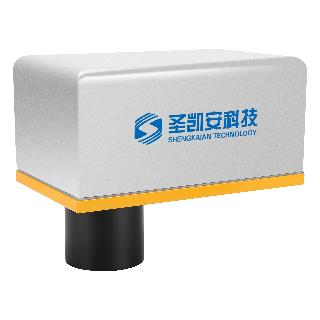
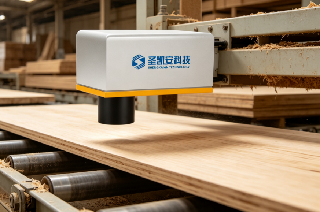
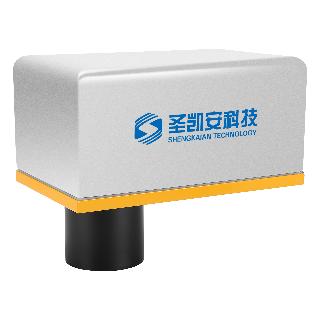
在线近红外水分仪(圣凯安AMT/SFY‑HW)是新一代基于近红外光谱物理检测原理的工业级非接触式实时水分检测设备,专为各类连续化自动化生产线量身研发。设备彻底革新传统人工烘干化验、抽样点位检测、接触式传感检测的落后方式,具备无接触、无耗材、无物料损伤、无检测滞后等优势,可对皮带输送、溜槽落料、料仓出料等动态物料实现24小时连续含水率监测,是工业生产实现水分智能管控、工艺闭环、品质稳控、降本增效的核
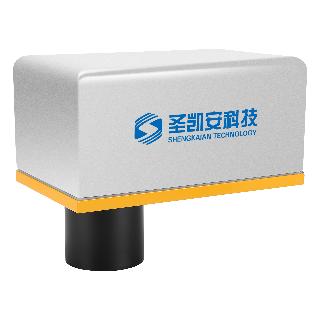
整机采用工业模块化分体结构设计,壳体采用全铸铝密封工艺,搭配高硼石英防护玻璃,防护等级达IP65,防尘防潮、坚固耐用,可适应-20℃~50℃宽温工作环境。设备整体重量14KG,采用标准吊装固定方式,安装便捷、适配性强,可灵活适配各类产线布局,无需改造原有生产结构。系统搭载20组独立数据存储通道,支持实时数据显示、动态曲线记录、水分超标声光报警、历史数据追溯,同时标配RS485、4‑20mA、开关量
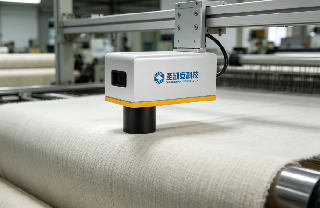
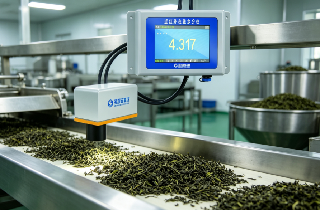
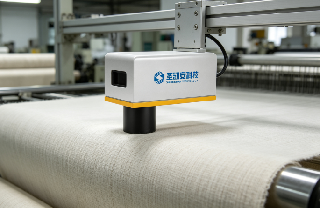
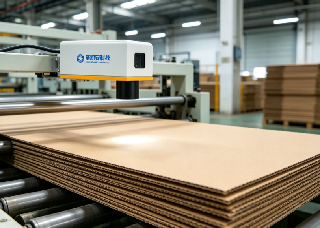
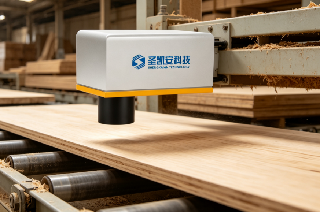
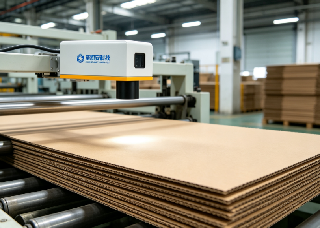
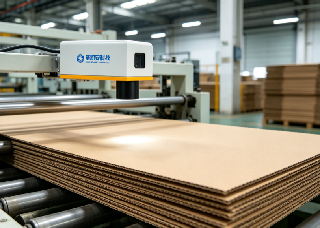
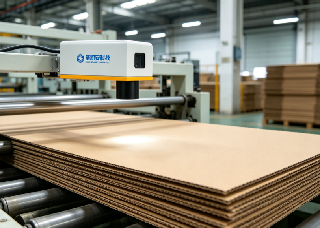
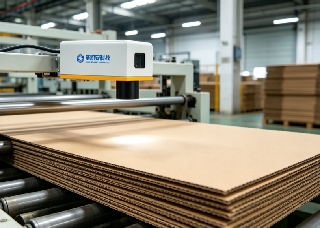
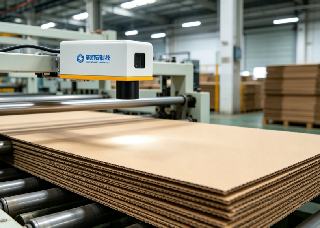
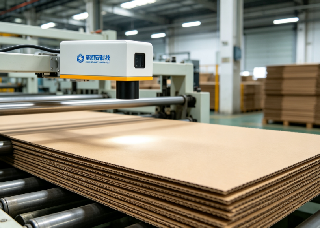
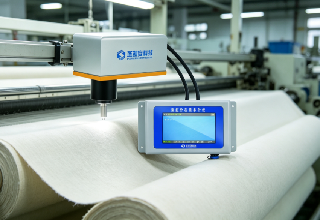
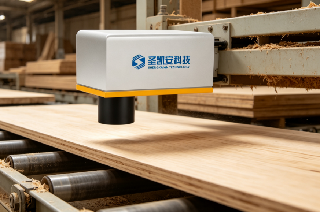
该设备适配粉料、颗粒、片状、纤维状等各类固态物料,广泛覆盖造纸纸板、木材人造板、粮油粮食、饲料加工、烟草茶叶、纺织布料、橡塑化工、化肥颗粒、矿山建材等全行业生产场景。通过实时动态监测物料水分变化,可及时预判水分异常、规避批量品质问题,有效降低产品次品率与返工成本;同时精准辅助烘干、调质、成型等核心工序工艺调控,大幅降低能耗损耗、物料浪费,显著提升生产线整体合格率与生产效率。
整体设备具备检测精度高、响应速度快、抗干扰能力强、免频繁校准、运维成本低、工况适配广等诸多核心优势,完美适配现代工厂数字化、智能化、精细化生产升级需求,是工业物料水分自动化管控的优选设备,可有效帮助企业稳定产品品质、压缩生产成本、提升市场核心竞争力。
整体设备具备检测精度高、响应速度快、抗干扰能力强、免频繁校准、运维成本低、工况适配广等诸多核心优势,完美适配现代工厂数字化、智能化、精细化生产升级需求,是工业物料水分自动化管控的优选设备,可有效帮助企业稳定产品品质、压缩生产成本、提升市场核心竞争力
四、适用行业与应用场景 该设备适配粉料、颗粒、片状、纤维状等各类固态物料,广泛覆盖造纸纸板、木材人造板、粮油粮食、饲料加工、烟草茶叶、纺织布料、橡塑化工、化肥颗粒、矿山建材等全行业生产场景。通过实时动态监测物料水分变化,可及时预判水分异常、规避批量品质问题,有效降低产品次品率与返工成本;同时精准辅助烘干、调质、成型等核心工序工艺调控,大幅降低能耗损耗、物料浪费,显著提升生产线整体合格率与生产效率。
范围:0-90% 精度:±0.1% 分辨率:0.01% 响应速度 <1s 光斑60 90mm 工作距离250mm±50mm 信号输出RS485、4 20mA、开关量通道数20 组 防护等级IP65 工作温度 -20~50℃ 供电 AC220V 50Hz,50VA 壳体 全铸铝密封,高硼石英探头玻璃 重量 14KG 安装 吊装固定
范围:0-90 精度:±0.1% 分辨率:0.01% 响应速度 <1s 光斑60 90mm 工作距离250mm±50mm 信号输出RS485、4 20mA、开关量通道数20 组 防护等级IP65 工作温度 -20~50℃ 供电 AC220V 50Hz,50VA 壳体 全铸铝密封,高硼石英探头玻璃 重量 14KG 安装 吊装固定