Capteur de turbidité pour eau de circulation chimique - AMT/ZD-300
Capteur de turbidité pour eau de circulation chimique
Présentation du produit
Capteur de turbidité pour eau de circulation chimique
一、Capteur de turbidité pour eau de circulation chimique - Aperçu du produit
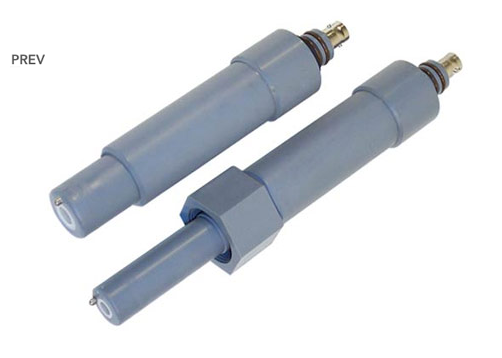
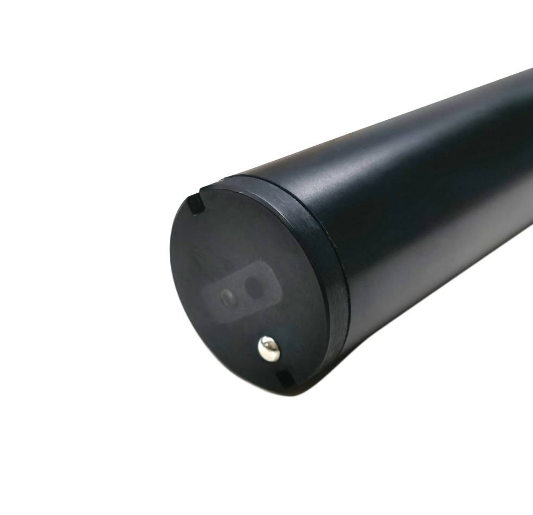
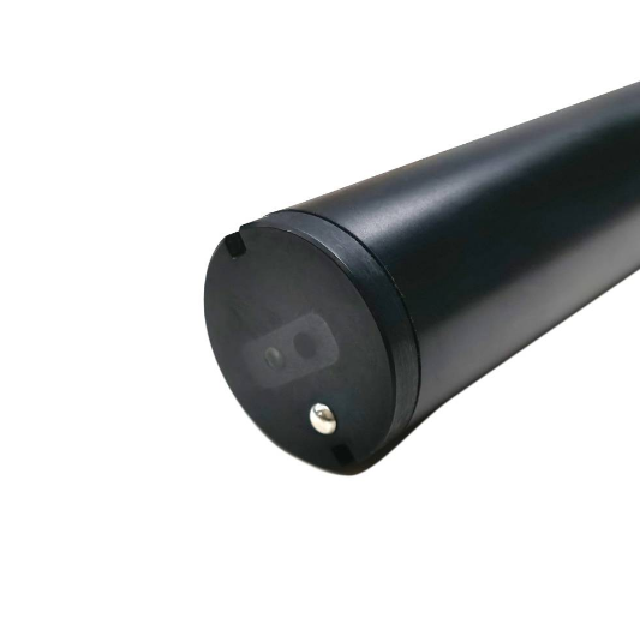
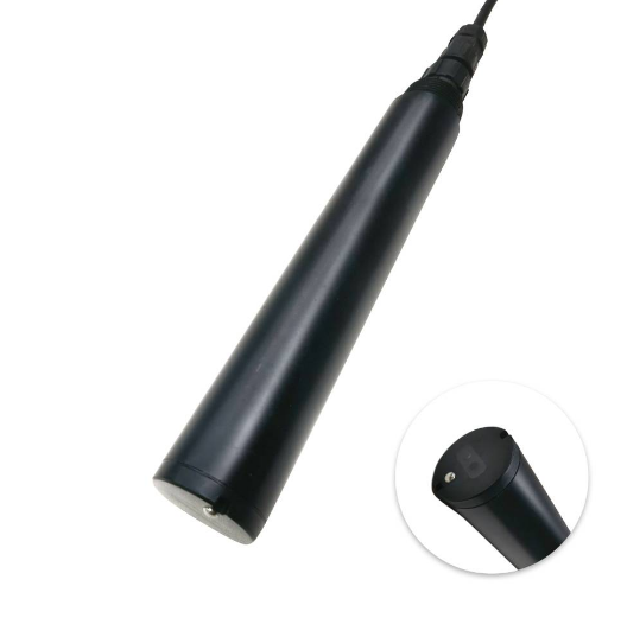
Ce capteur de turbidité industriel en ligne utilise le principe de détection par diffusion optique, en employant la méthode de diffusion infrarouge pour capturer avec précision les signaux de diffusion de la lumière des particules en suspension, des sédiments, des algues et des impuretés colloïdales dans l'eau. Équipé d'une compensation de température intégrée et d'une puce de calcul numérique, il permet une surveillance continue en ligne à long terme de la turbidité de l'eau. Le boîtier cylindrique résistant à la corrosion, avec une conception étanche à haute protection, résiste à la corrosion de l'eau et aux interférences environnementales, fonctionnant de manière stable dans diverses conditions de qualité d'eau complexes. Il collecte et transmet les données de turbidité en temps réel, fournissant une base de données fiable pour le traitement de la purification de l'eau, le contrôle des rejets polluants et la gestion de l'environnement aquatique. Largement utilisé dans l'approvisionnement en eau potable, le traitement des eaux usées, la surveillance écologique des eaux de surface, l'aquaculture et l'eau de production industrielle.
二、Principe de fonctionnement du capteur de turbidité pour eau de circulation chimique
Le faisceau infrarouge émis par la source lumineuse à l'intérieur du capteur pénètre dans l'eau. Les particules en suspension dans l'eau diffusent la lumière, et le module de réception photoélectrique collecte l'intensité de la lumière diffusée. Plus il y a d'impuretés en suspension dans l'eau, plus la valeur de diffusion est élevée. L'appareil convertit le signal photoélectrique pour produire la valeur de turbidité correspondante ; un algorithme de compensation de température intégré élimine les erreurs de mesure optique causées par les variations de température de l'eau, garantissant des résultats de détection stables et précis dans différents environnements.
3. Avantages clés du produit
- Détection optique non destructiveAucun réactif chimique requis, aucune pollution secondaire, coûts de maintenance ultérieurs réduits ;
- Solution de détection de haute précision, réponse de mesure rapide, sortie de données en temps réel ;
- Corps étanche et anticorrosion, prenant en charge une installation immergée à long terme, adapté aux eaux de mauvaise qualité telles que les eaux usées et les eaux de surface à forte teneur en sédiments ;
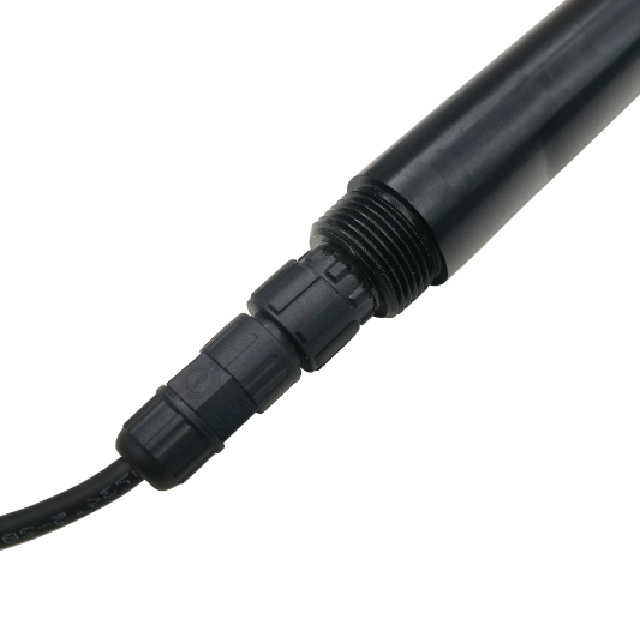
- Standardisé RS485 Sortie de signal numérique, compatible avec les collecteurs de données,PLCPlateforme de surveillance en ligne, pratique pour l'intégration système ;
- Interface d'adaptation d'auto-nettoyage intégrée, compatible avec un dispositif de raclage automatique pour réduire l'accumulation de boue et diminuer la fréquence de nettoyage manuel ;
- Forme d'installation flexible, adaptable à l'immersion, au type à canalisation ou au support mural de bassin.
4.Principaux scénarios d'application
Surveillance de la turbidité de l'eau brute, des bassins de décantation et de l'eau de sortie dans les usines d'eau potable, garantissant la sécurité de l'approvisionnement en eau;
Surveillance des eaux d'entrée et de sortie des stations d'épuration municipales, évaluation de l'efficacité du processus de coagulation-floculation et de sédimentation;
Surveillance écologique des eaux de surface telles que les rivières, les lacs et les réservoirs ;
Contrôle de la qualité de l'eau en aquaculture pour réduire l'impact des impuretés en suspension sur les organismes aquatiques ;
Surveillance de la qualité des eaux usées industrielles et des eaux de circulation dans les industries chimique, de galvanoplastie et agroalimentaire。
5. Points essentiels d'utilisation de base et de maintenance
Lors de l'installation, immerger la fenêtre de détection optique dans l'eau, en évitant les zones de fort courant direct et les impacts de gros débris. Vérifier et nettoyer régulièrement la lentille optique pour éliminer la boue adhérente et les biofilms, afin d'éviter que l'obstruction du trajet lumineux ne provoque des écarts de données ; avant un stockage prolongé, rincer soigneusement la sonde et la conserver dans un environnement sec et à l'abri de la lumière. L'équipement prend en charge un étalonnage rapide sur site, simple et pratique, répondant aux besoins de surveillance automatisée industrielle à long terme.
Principaux domaines d'application
- Eau de circulation industrielle — Surveillance en continu de la turbidité dans les circuits de refroidissement et les systèmes d'eau de process pour prévenir l'encrassement et optimiser le traitement.
- Traitement des eaux usées — Mesure de la turbidité dans les effluents pour contrôler l'efficacité des processus de clarification et garantir la conformité aux normes de rejet.
- Eau potable — Contrôle de la qualité de l'eau brute et traitée dans les usines de production d'eau potable, assurant une eau claire et sûre.
- Surveillance environnementale — Suivi de la turbidité dans les rivières, lacs et autres plans d'eau pour évaluer la pollution et gérer les ressources en eau.
Mots-clés:capteur de turbidité, turbidimètre en ligne, mesure de turbidité, eau de circulation, eau industrielle, qualité de l'eau, capteur optique, surveillance en continu