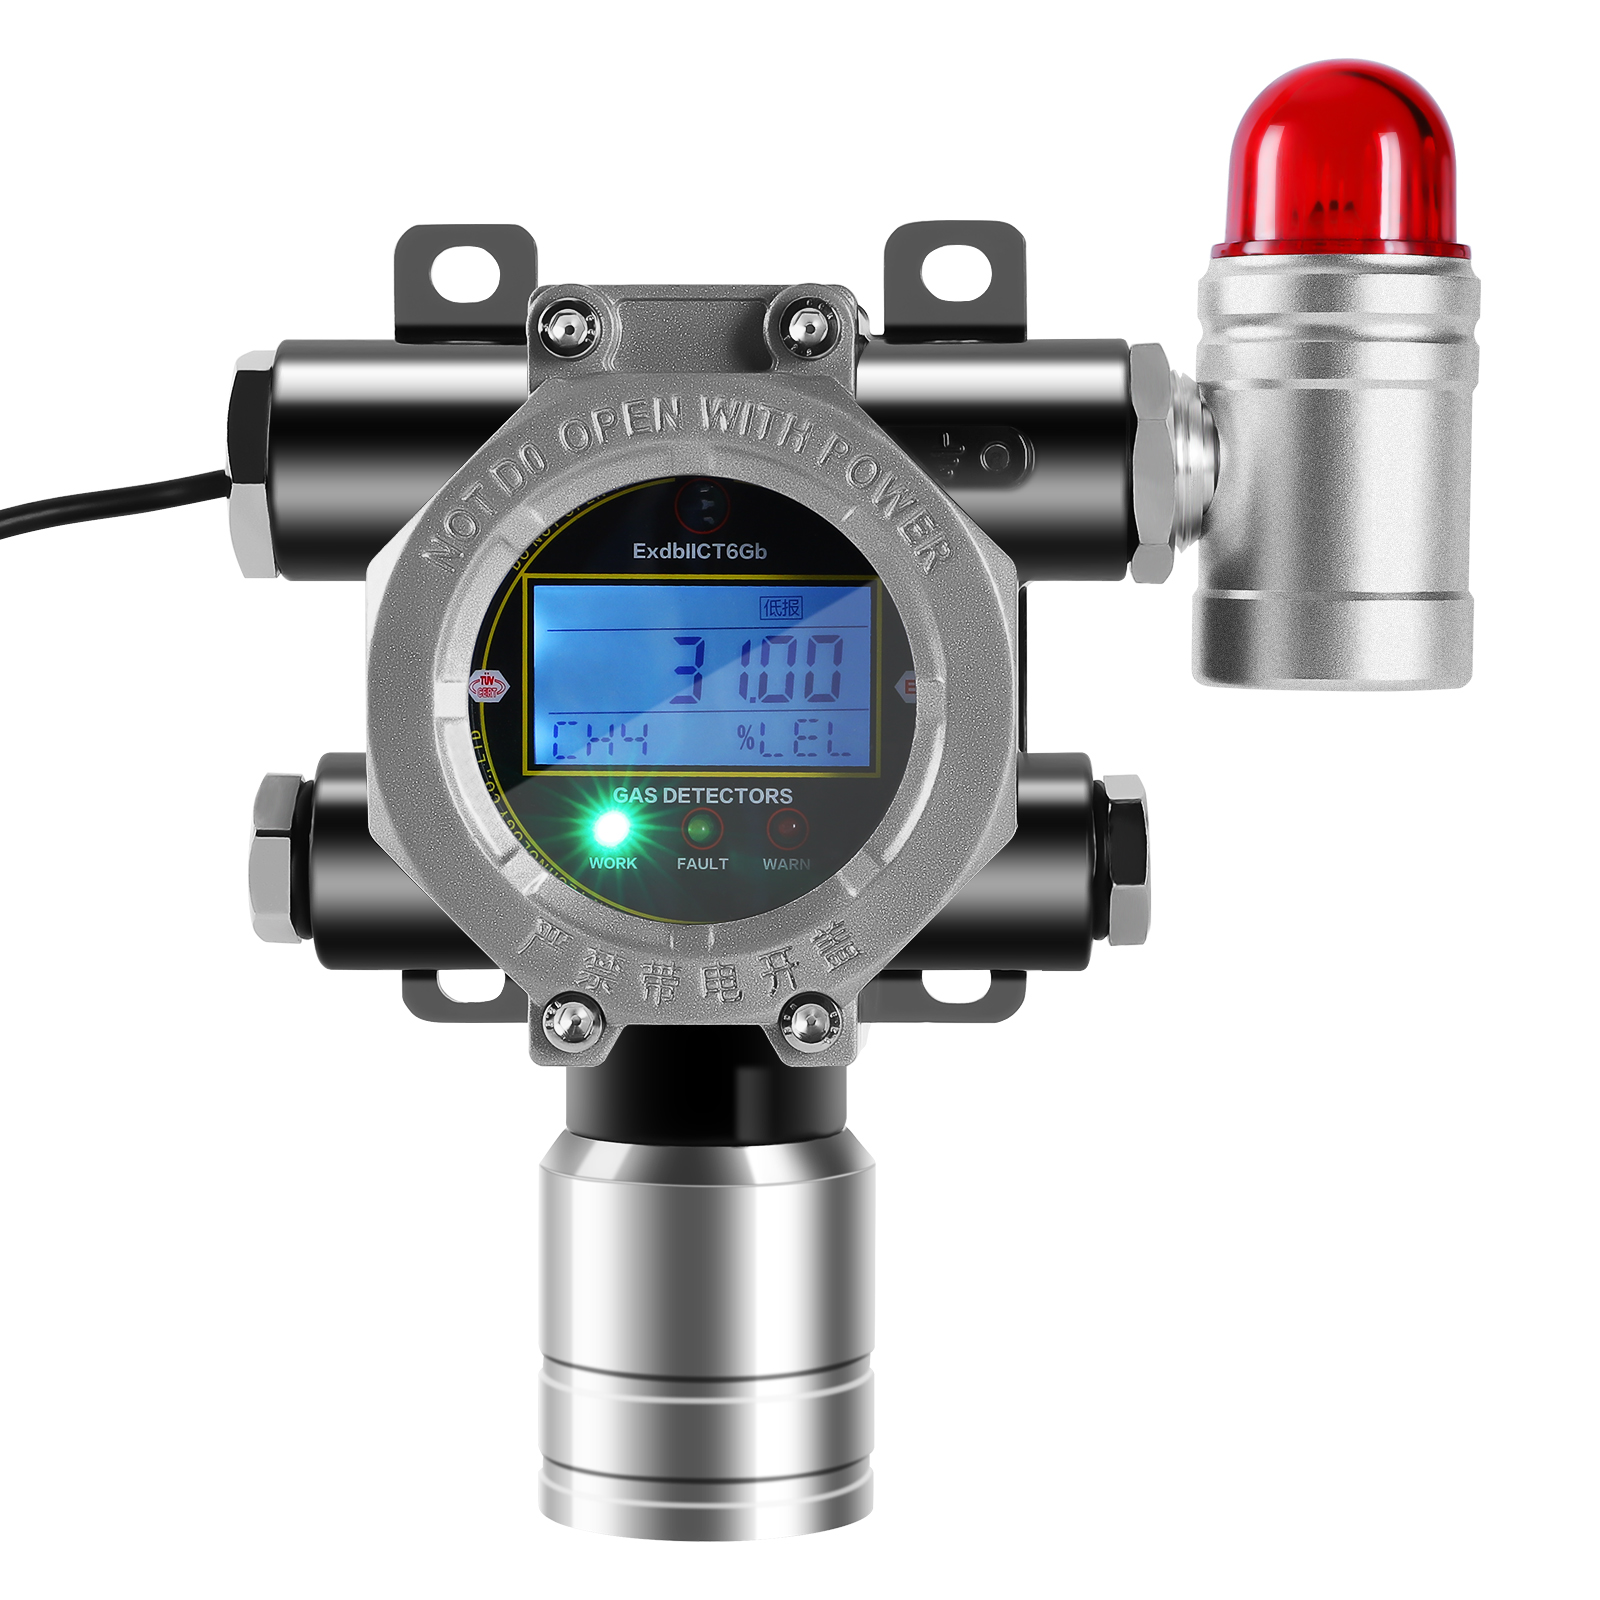
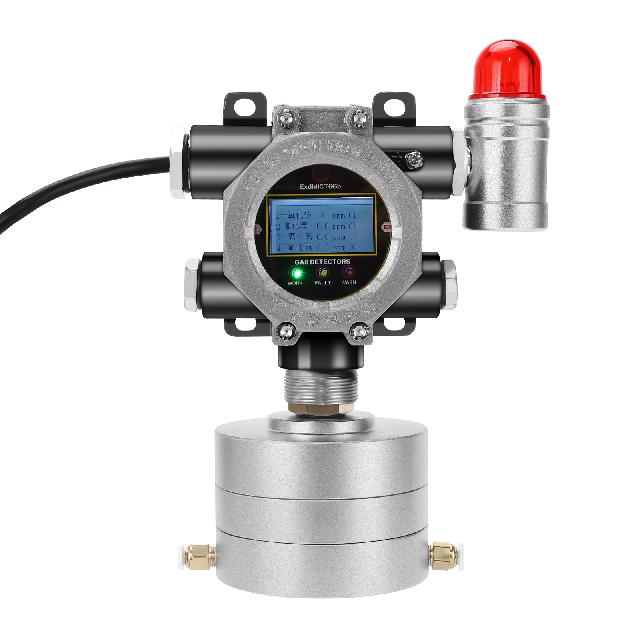
Carbon Monoxide Concentration Alarm Transmitter Cement Plant Safety Monitoring - SKA/CO-BJQ
Detection principle: Electrochemical sensor, natural diffusion sampling
• Gas detected: Carbon monoxide (CO)
• Range: 0~1000ppm (standard); optional 0~500ppm / 0~2000ppm
• Resolution: 1ppm
• Measurement accuracy: ≤±5%FS
• Response time: T90 ≤30s
• Alarm threshold (customizable)
◦ First-level low alarm: 50ppm (recommended by national standard)
◦ Second-level high alarm: 150ppm
• Sensor lifespan: 2~3 years
Product Introduction
Carbon Monoxide Concentration Alarm Transmitter - Product Overview
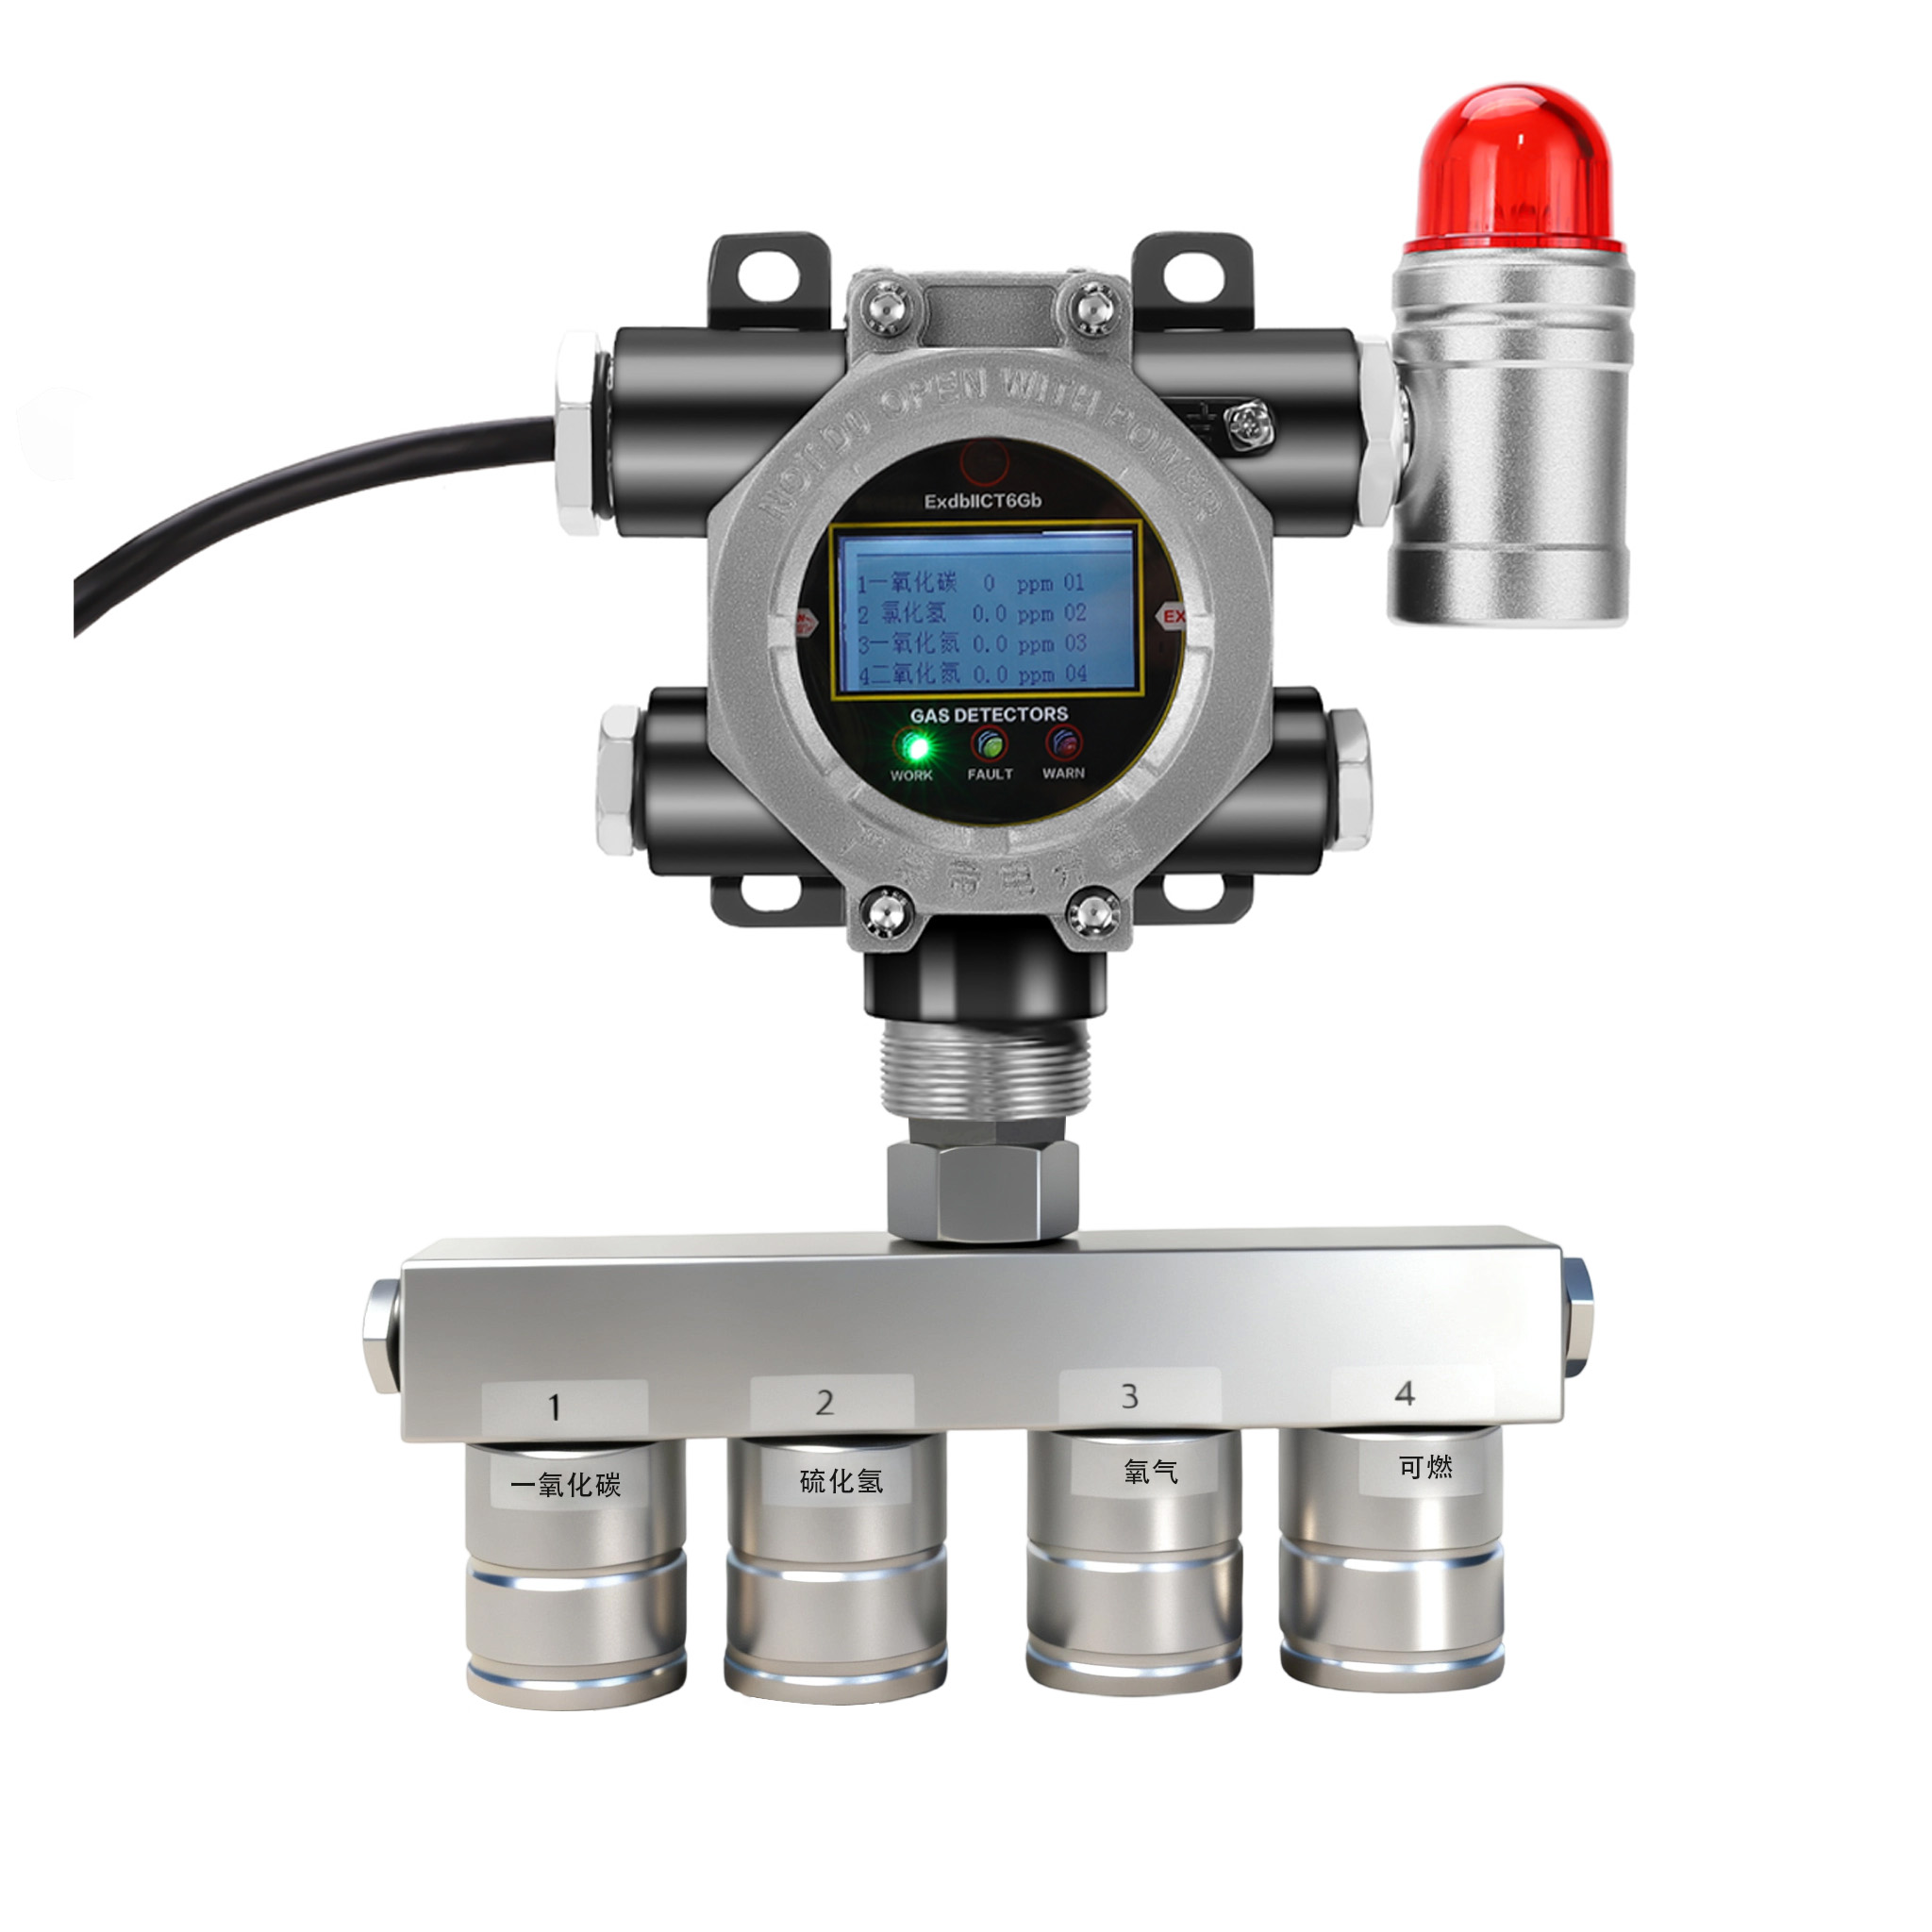
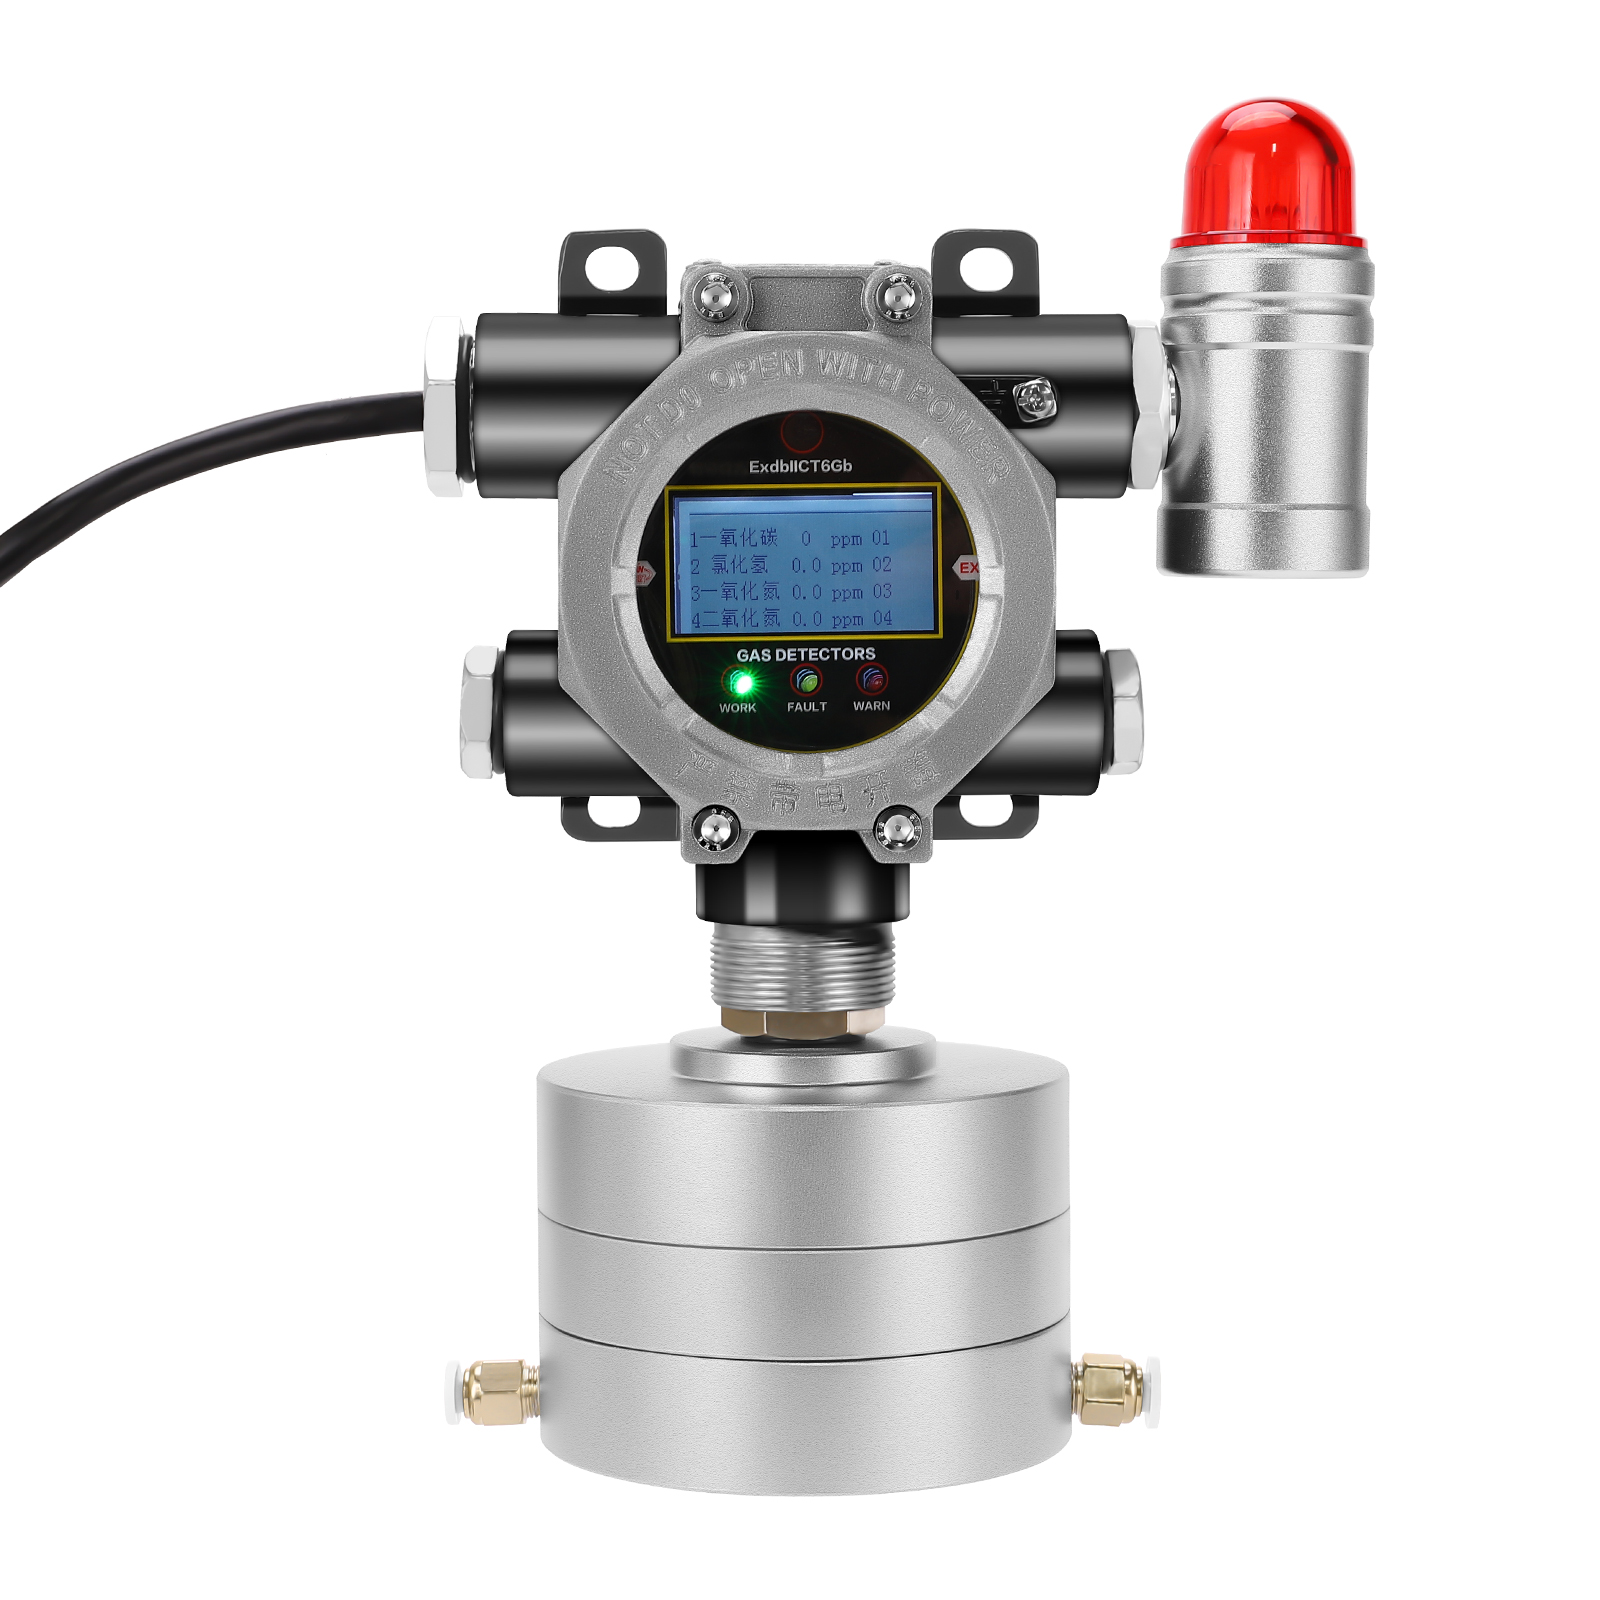
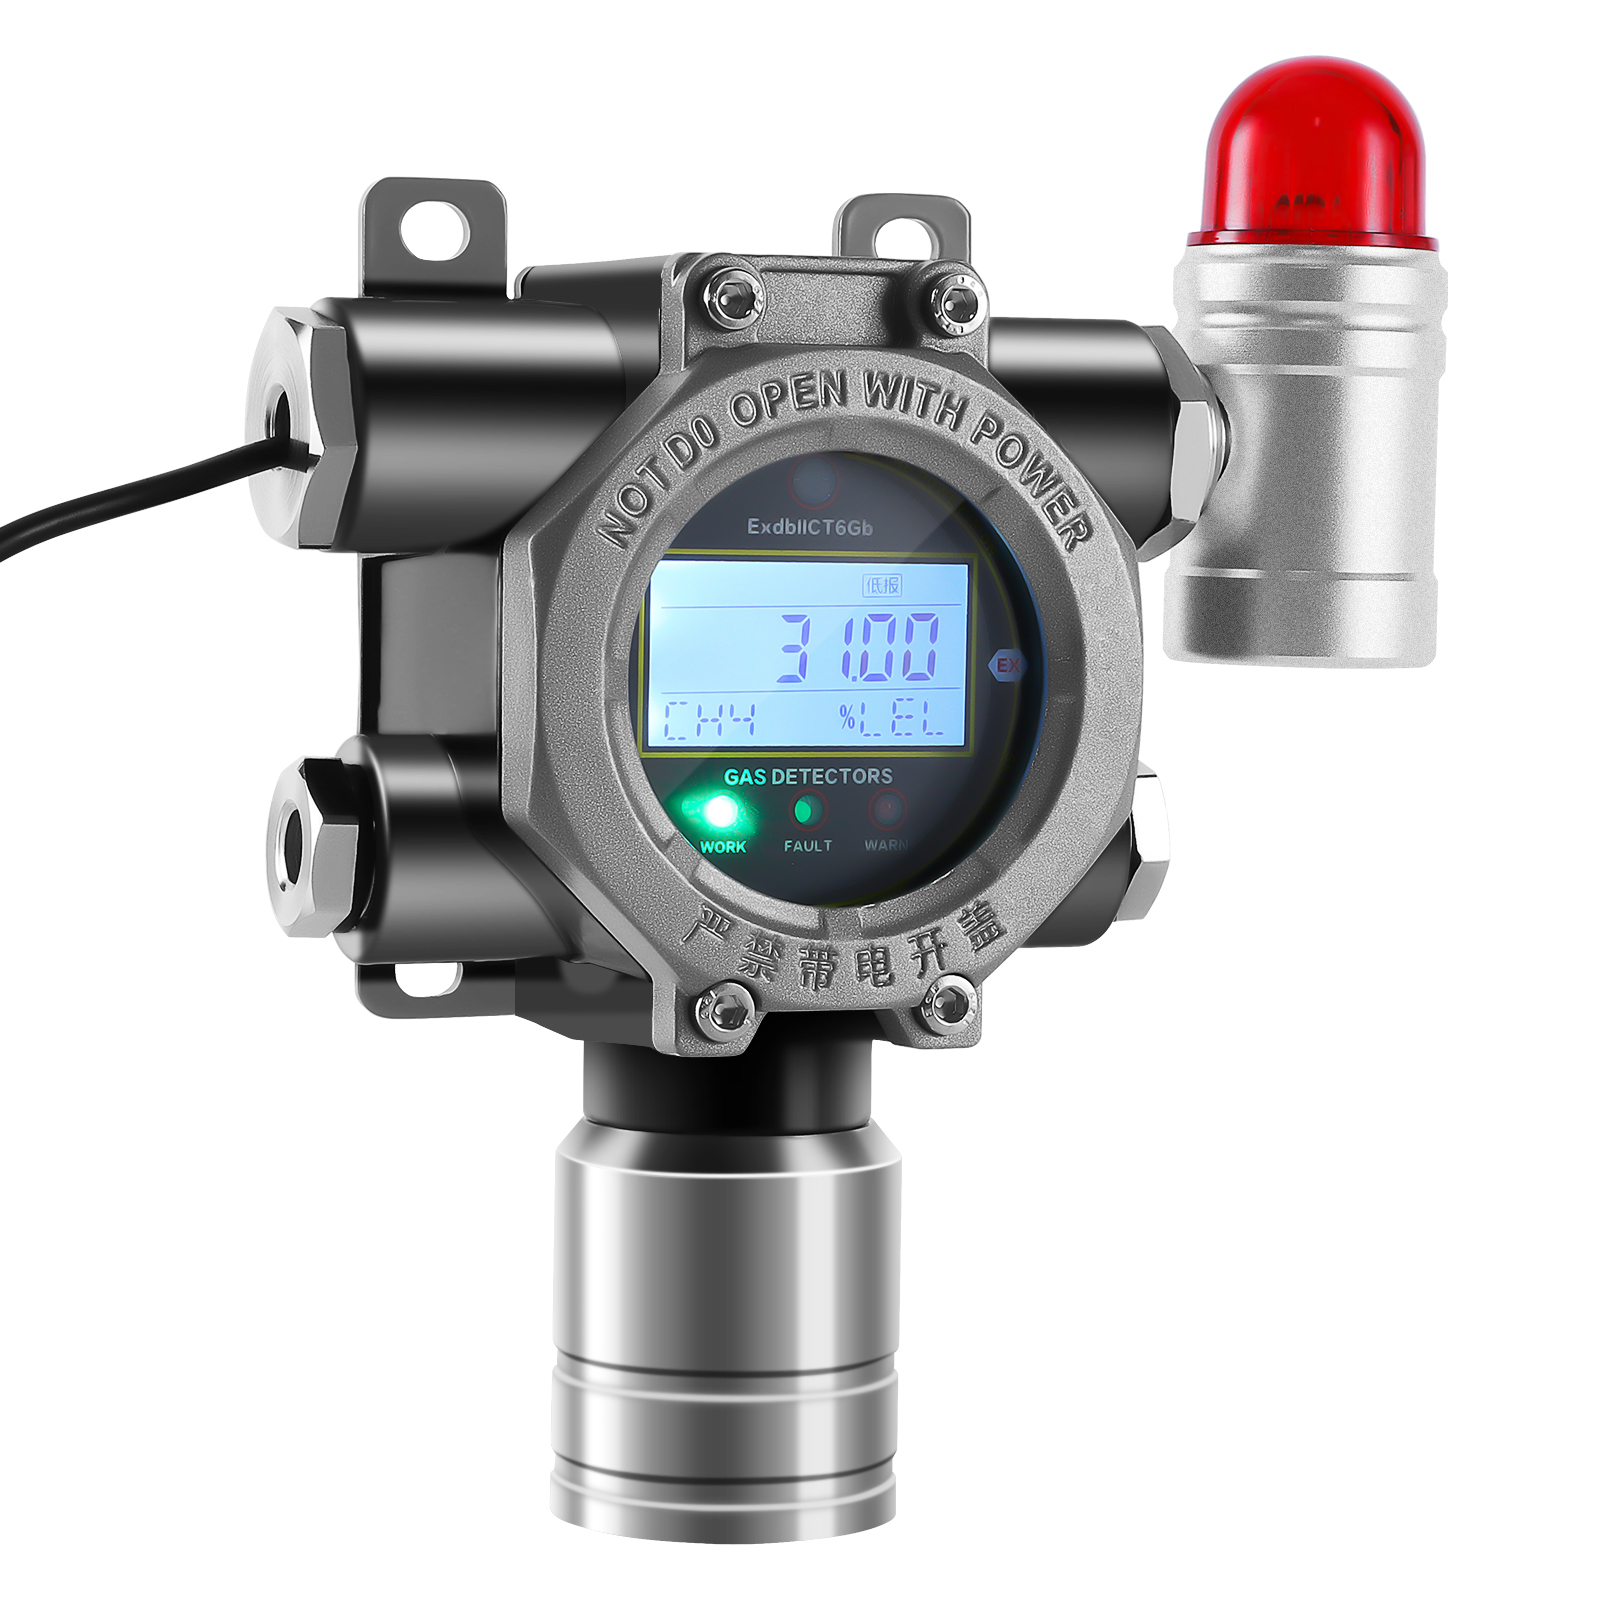
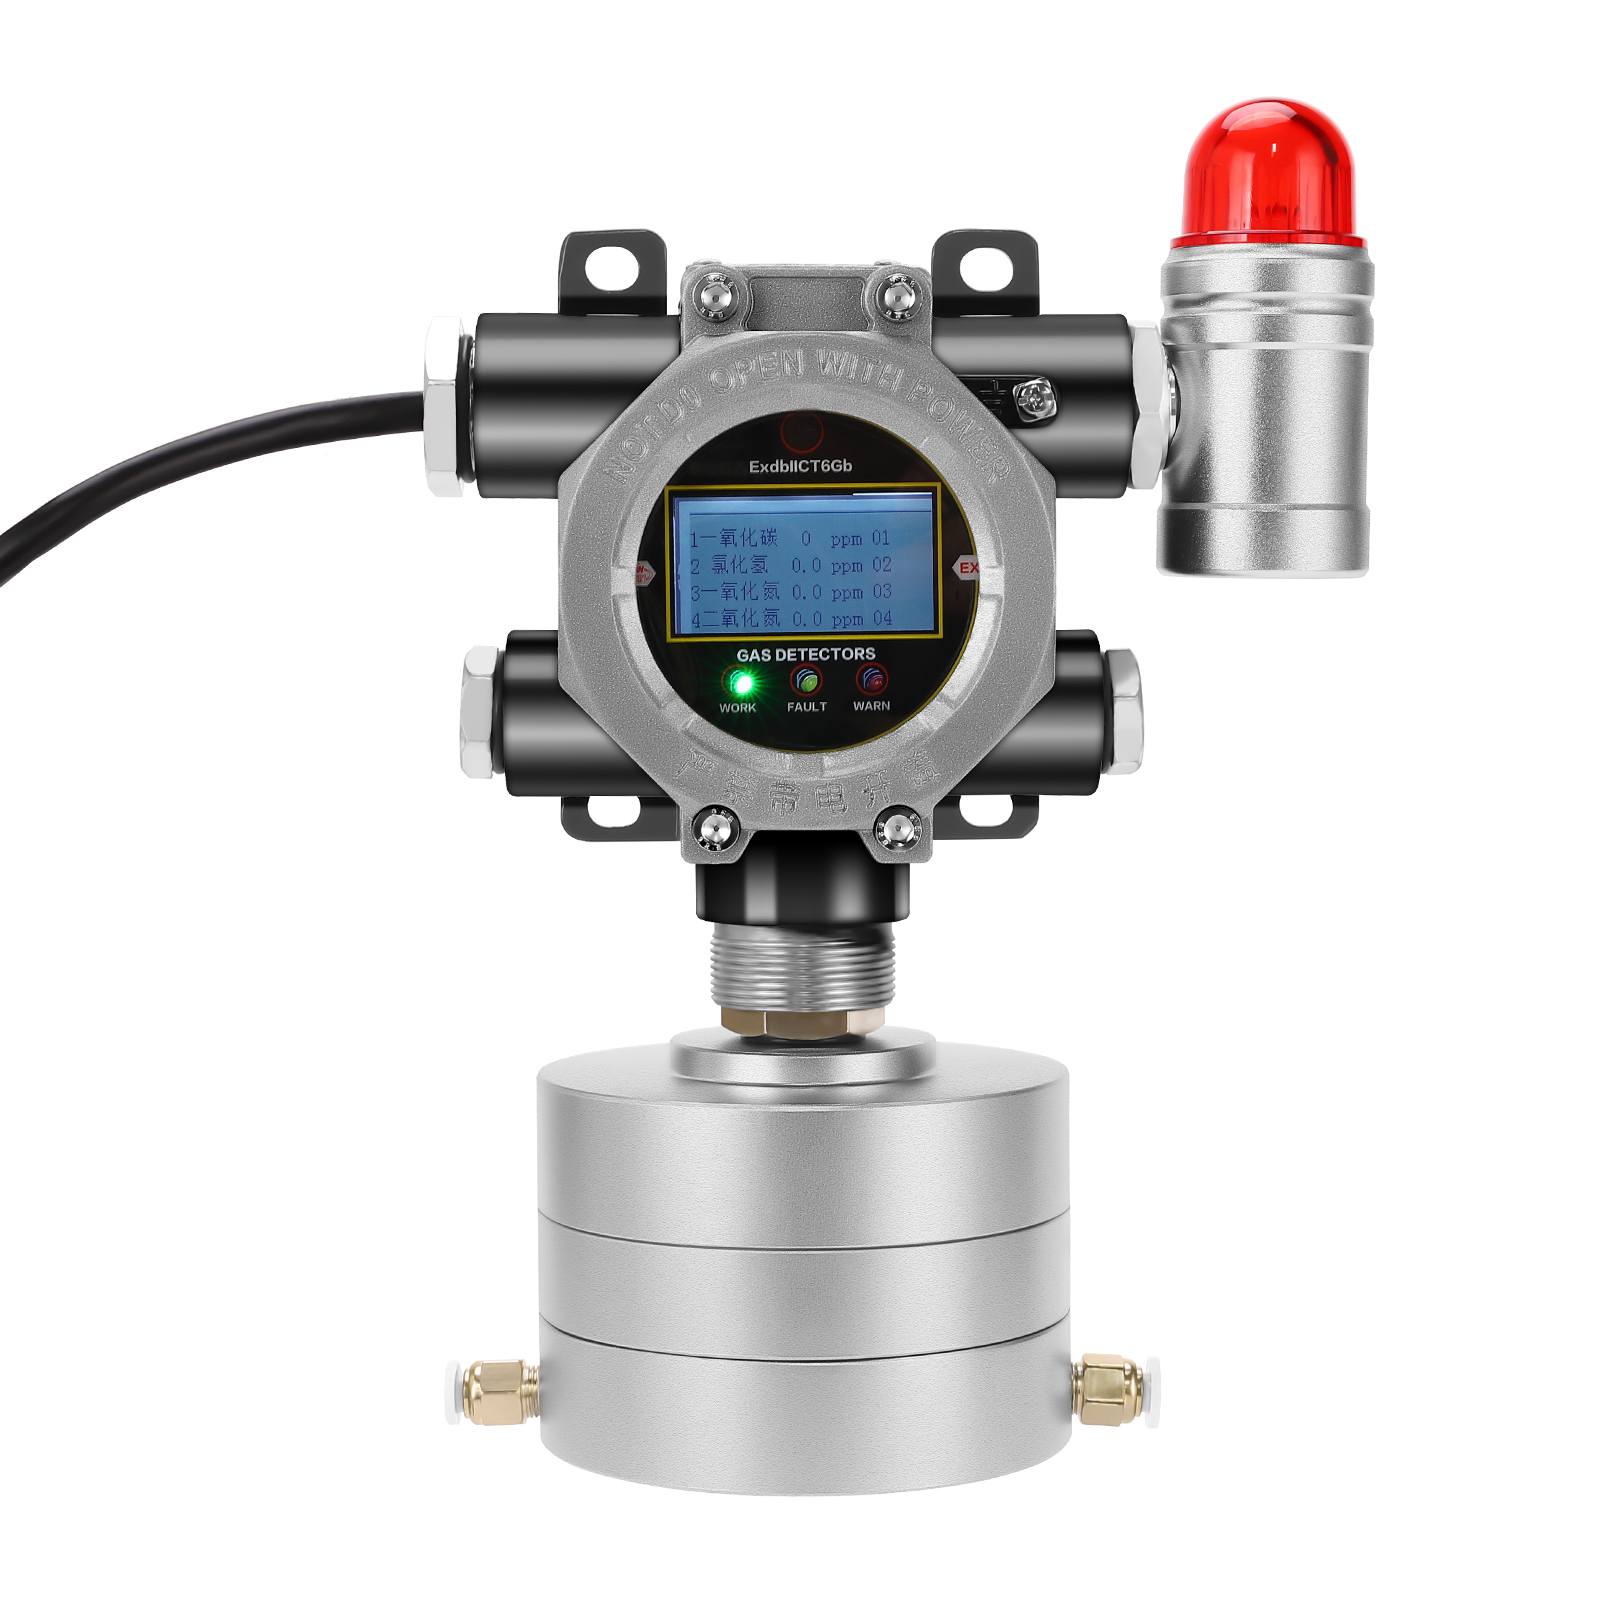
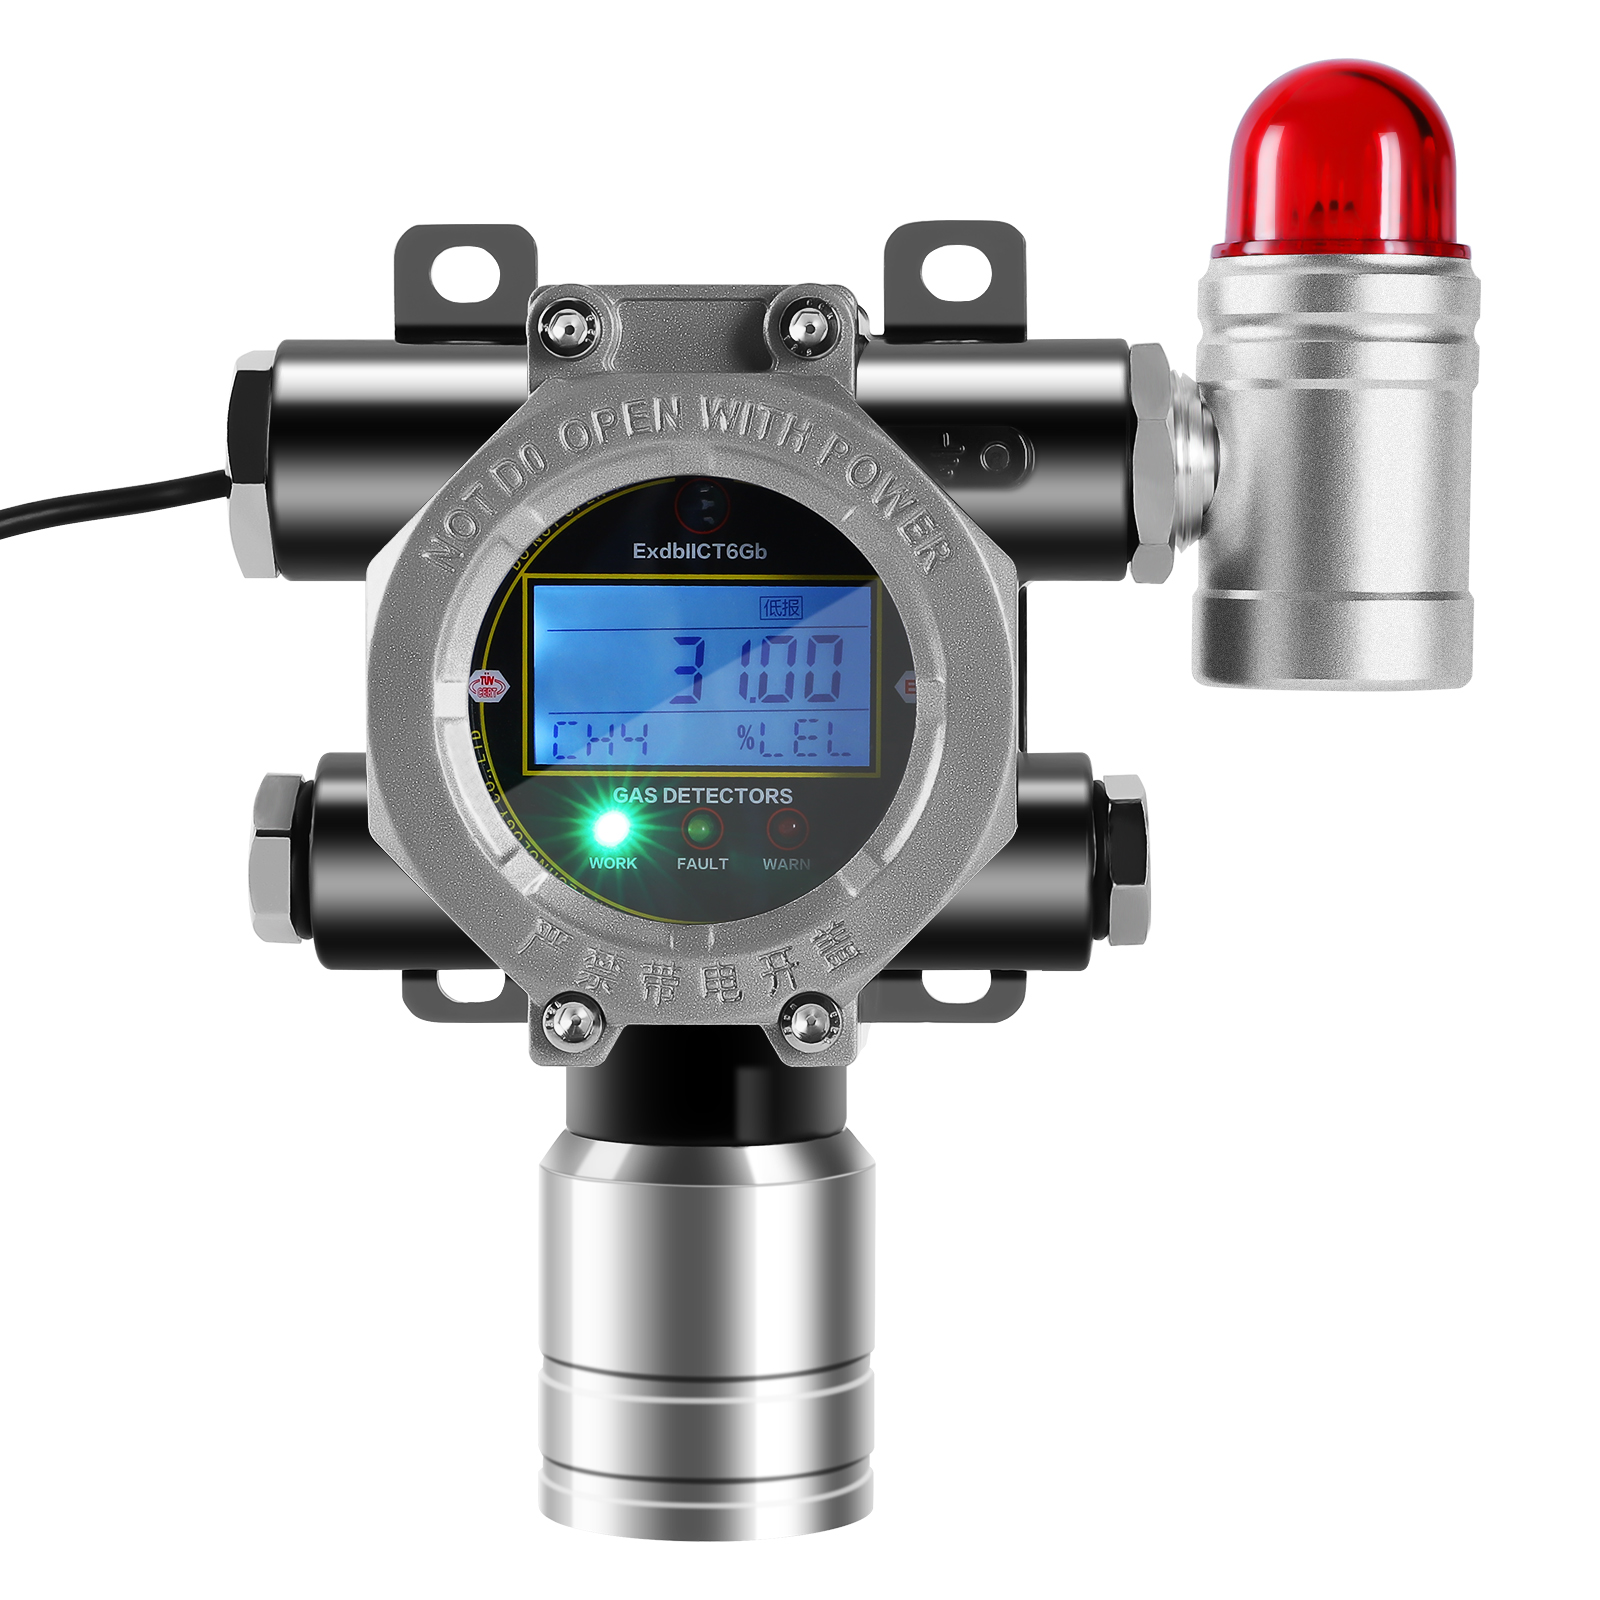
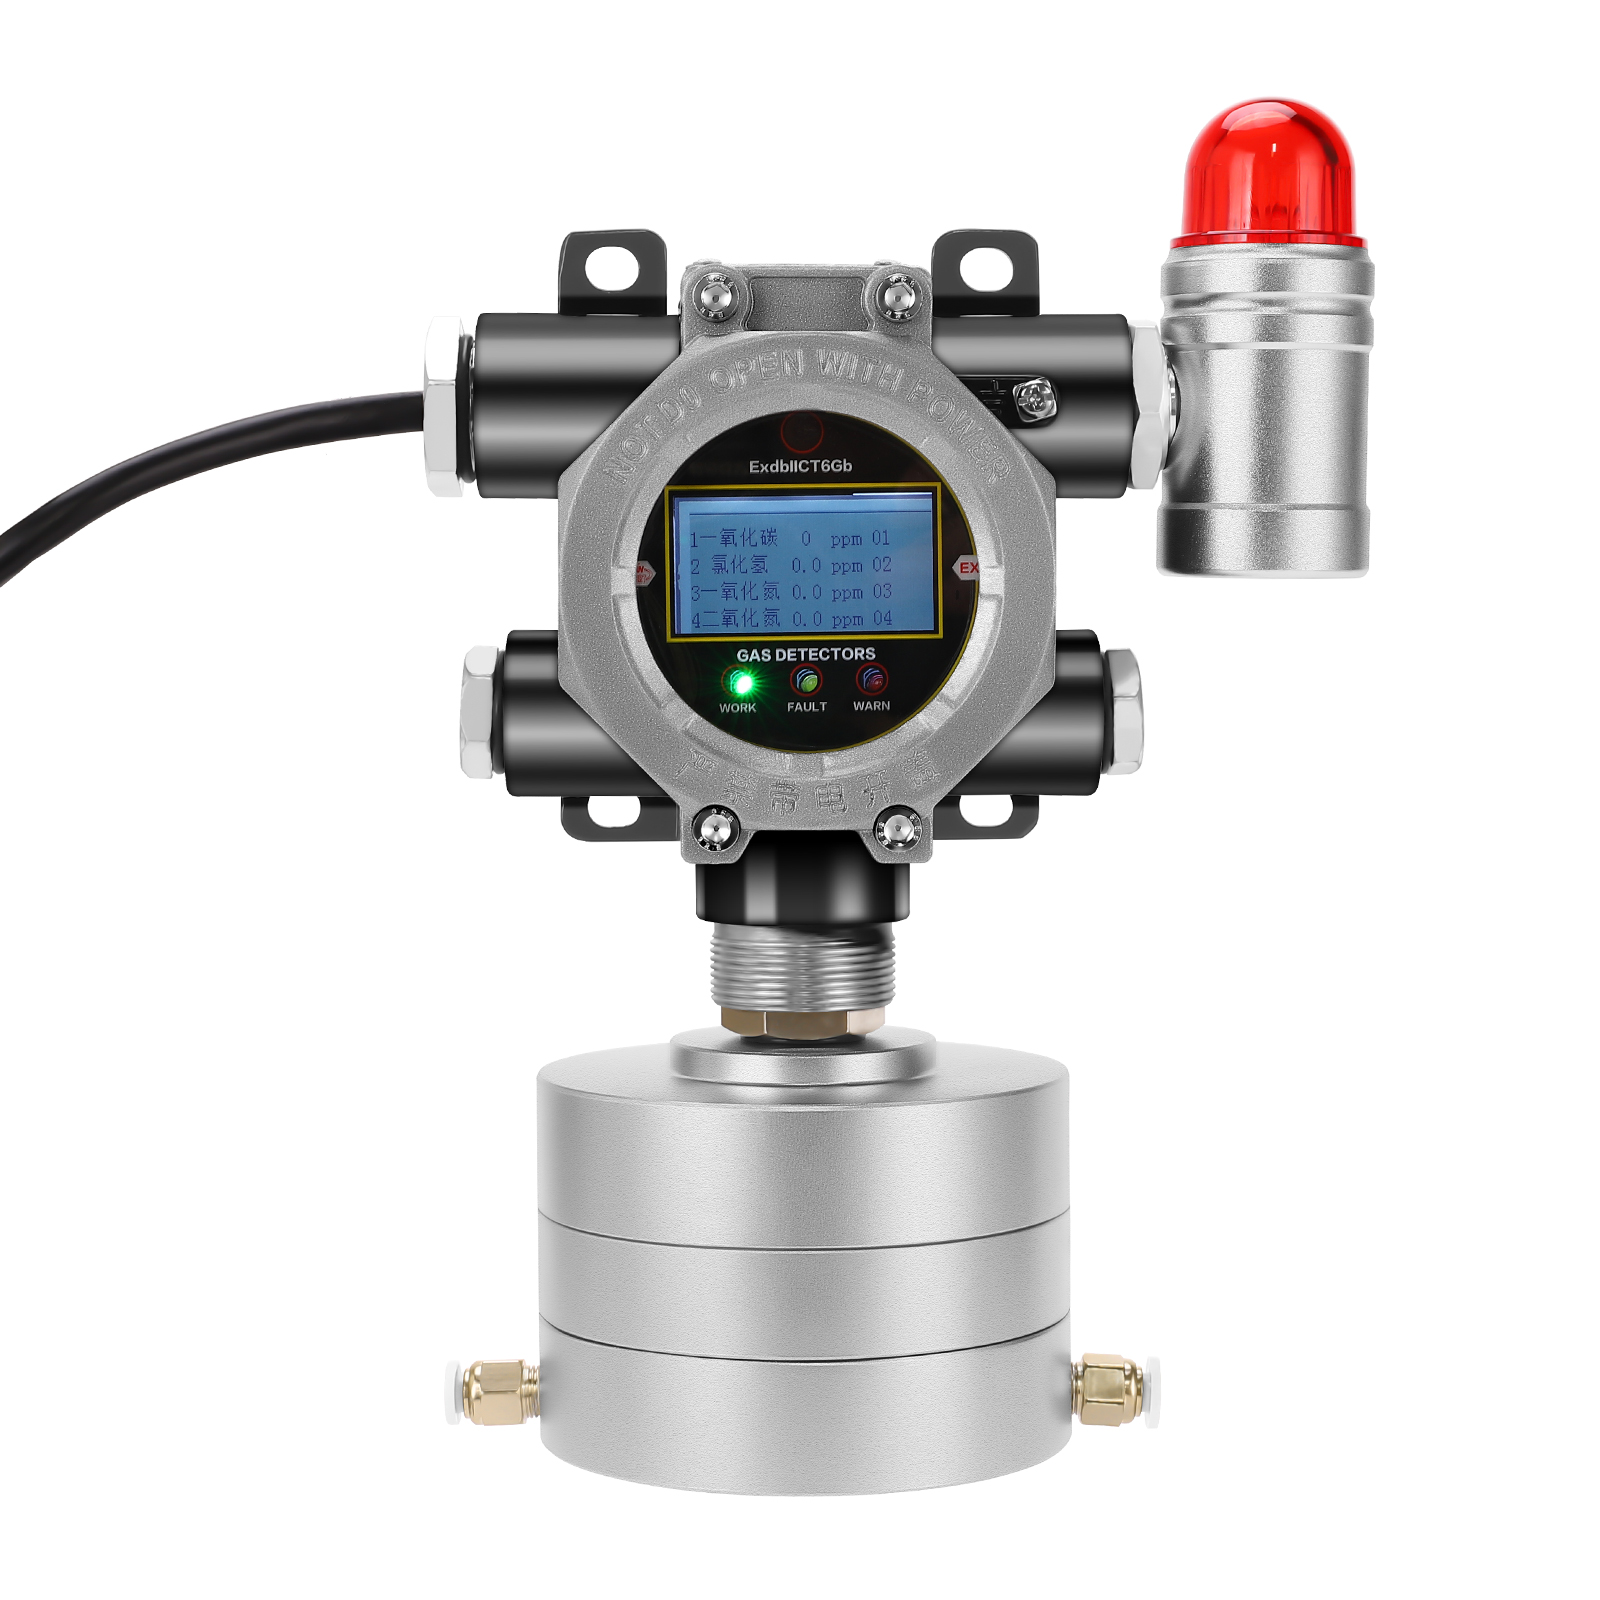
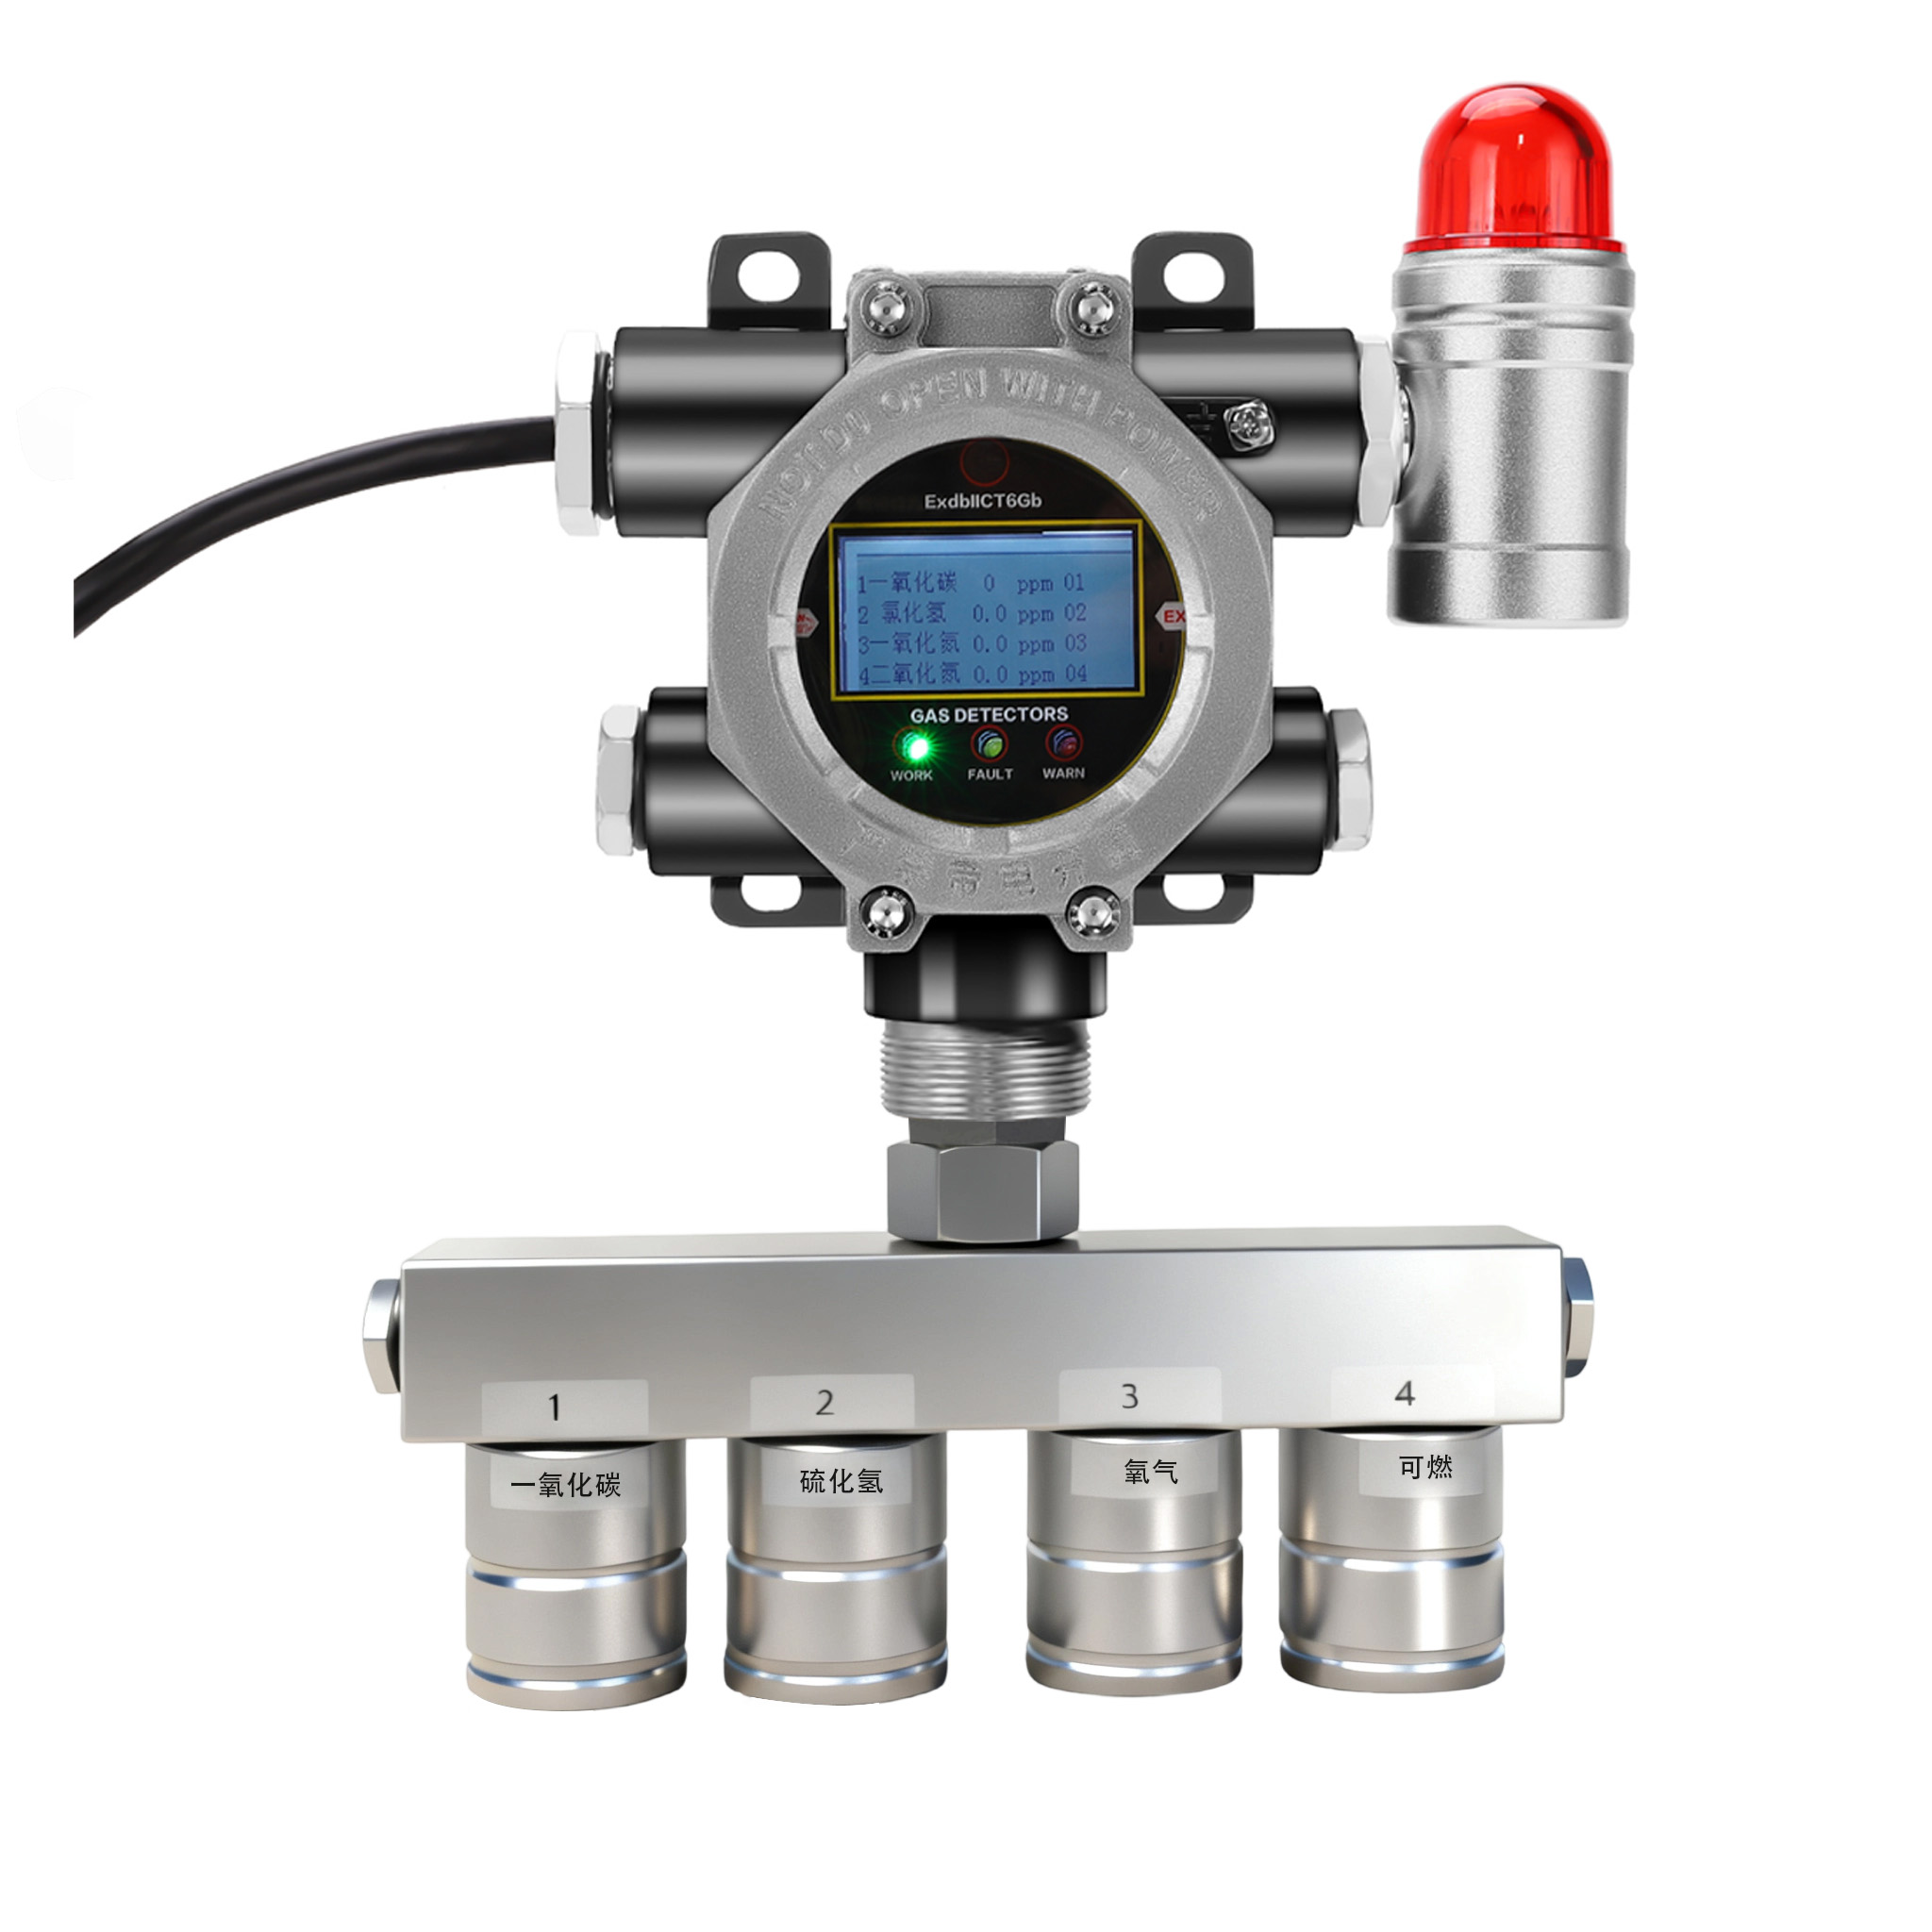
The carbon monoxide concentration alarm transmitter is a fixed gas detection transmitter device used for cement plant safety monitoring. Search keywords: carbon monoxide concentration alarm transmitter, cement plant safety monitoring, carbon monoxide alarm. This transmitter can continuously detect carbon monoxide concentration in cement plant areas and convert the concentration signal into standard signal output. In cement plant safety monitoring, the carbon monoxide concentration alarm transmitter can reflect in real time the gas risks in kiln, coal mill, and dust collection areas.
Carbon Monoxide Concentration Alarm Transmitter - Working Principle
The carbon monoxide concentration alarm transmitter usually adopts an electrochemical sensor or catalytic combustion sensor, outputs an electrical signal by detecting carbon monoxide concentration, and converts it into a 4-20mA, RS485, or Modbus signal after circuit processing. In cement plant safety monitoring, the carbon monoxide concentration alarm transmitter supports remote calibration and fault self-diagnosis and can be connected to PLC, DCS, and gas alarm control systems. This transmitter has an explosion-proof housing and a high protection rating, making it suitable for the high-temperature and high-dust environment of cement plants.
Carbon Monoxide Concentration Alarm Transmitter - Application Scenarios
The carbon monoxide concentration alarm transmitter is widely used in the kiln inlet, kiln outlet, coal mill, dust collector, and personnel inspection passages of cement plants. In cement plant safety monitoring, the carbon monoxide concentration alarm transmitter can be installed near the kiln, at the coal mill outlet, and beside the dust collector. The transmitter can be linked with exhaust fans, shut-off valves, and fire protection systems to achieve automatic handling. For large cement plants, the carbon monoxide concentration alarm transmitter can form a multi-point monitoring network and upload data uniformly to the control room.
Carbon Monoxide Concentration Alarm Transmitter - Technical Advantages
The carbon monoxide concentration alarm transmitter has the advantages of fast response, good stability, and standard output. In cement plant safety monitoring, the carbon monoxide concentration alarm transmitter adopts industrial-grade sensors and explosion-proof design, making it suitable for long-term operation. This transmitter supports remote calibration, fault self-diagnosis, and HART communication, making maintenance convenient. When selecting a carbon monoxide concentration alarm transmitter, attention should be paid to the detection range, accuracy, response time, explosion-proof rating, and output signal to ensure it meets the needs of cement plant safety monitoring.
Main Application Areas
- Cement Kiln Monitoring — Real-time CO detection in kiln exhaust to prevent incomplete combustion and explosion risks.
- Coal Mill Safety — Continuous CO monitoring in coal grinding systems to detect early signs of spontaneous combustion.
- Dust Collection Systems — CO level monitoring in bag filters and electrostatic precipitators to prevent fire hazards.
- Confined Space Entry — Pre-entry and continuous CO monitoring in silos, ducts, and other confined areas.
Keywords:carbon monoxide alarm transmitter, CO detector for cement plant, industrial CO monitor, fixed CO gas transmitter, electrochemical CO sensor, CO concentration alarm, cement kiln CO monitoring, coal mill CO detection