Product Introduction
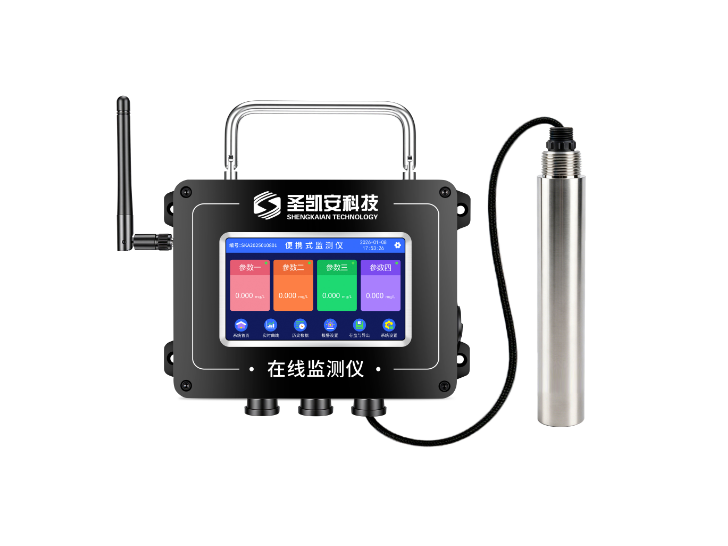
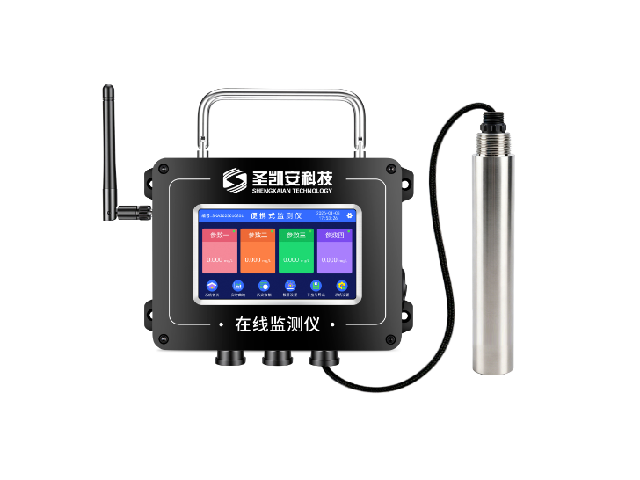
1. Product Introduction of the Online Concentration Detector for Cleaning Agents - Ratio Monitoring
Online refractometer, also known asOnline concentration meter, online refractive index concentration analyzer, based on the principle of total reflection critical angle of light in liquid, detects the liquid refractive index in real time, and converts and outputs solution concentration, sugar content, solid content, and medium temperature, achieving real-time detection of liquid in production pipelines and reactors.Uninterrupted in-situ online monitoring。
No manual sampling or reagent consumables required; the probe is directly installed in pipelines, tanks, or bypass loops for 7×24-hour continuous detection, with measurement data uploaded to the central control system in real time. It can be linked with PLC/DCS for closed-loop automatic concentration control, replacing traditional manual titration and handheld refractometer spot checks, eliminating pain points such as sampling lag, large human errors, and unstable batches. Widely used for liquid concentration control in industrial production processes.
The instrument is divided intoProbe + transmitter split type / integrated display typeTwo structures available: standard industrial type and sanitary food-grade, explosion-proof, and anti-corrosion type, suitable for transparent and semi-transparent liquids; slightly turbid media can also be measured stably without interference from liquid color.
2. Measurement Principle of the Online Concentration Detector for Cleaning Agents - Ratio Monitoring
The light source emits light onto the contact surface between the sapphire prism and the measured liquid. When light enters the liquid from the prism, total reflection occurs; the CCD photosensitive array captures the position of the total reflection critical ray, calculates the liquid refractive index, and combined with the built-in temperature compensation algorithm, converts the refractive index into the corresponding solution concentration value, while outputting real-time temperature data.
3. Core Technical Parameters of the Online Concentration Detector for Cleaning Agents - Ratio Monitoring (Table Version)
Customizable explosion-proof, high-temperature, high-corrosion-resistant, and sanitary versions based on working conditions
Table
| Item | Technical Specifications |
|---|---|
| Measurement medium | Transparent, semi-transparent aqueous solutions, organic solvents, acid-base salt solutions, syrups, emulsions, etc. |
| Concentration measurement range | 0-90 % Brix (customizable medium-specific concentration range) |
| Concentration measurement accuracy | ±0.1 % |
| Concentration Resolution | 0.01% |
| Refractive index measurement range | 1.3330‑1.5000RI |
| Refractive index accuracy | ±0.0001 RI |
| 响应速度 | ≤5 seconds |
| Medium temperature range | -20℃ ~ +100℃ (high-temperature version up to 130℃) |
| Temperature compensation | Built-in automatic multi-point temperature compensation, automatically normalized to 25℃ standard concentration |
| Standard wetted materials | 316L stainless steel + sapphire prism, corrosion-resistant options: Hastelloy, Alloy20 |
| Pressure rating | 1.5MPa(16bar) |
| 防护等级 | IP68 |
| Explosion-proof rating (optional) | Ex ia IIC T6 intrinsic safety explosion-proof |
| 信号输出 | 4-20mA analog signal, RS485-Modbus RTU digital communication, 2 relay alarm outputs |
| Power supply | DC24V |
| 安装方式 | Pipe flange, tri-clamp sanitary connection, side-mounted tank, bypass installation, immersion suspension installation |
| Sanitary version suitable for | Supports CIP/SIP in-place cleaning and sterilization, no sanitary dead corners |
4. Main Functional Features of the Online Concentration Detector for Cleaning Agents - Ratio Monitoring
- Real-time continuous online monitoring: No need for shutdown and sampling, 24-hour continuous detection, with no lag in concentration data.
- Automatic temperature compensation: Eliminates measurement deviation caused by liquid temperature fluctuations, ensuring stable and reliable data.
- No consumables, no reagents: Optical non-contact measurement, no moving parts, low later maintenance cost, and long service life.
- Custom concentration modelingBuilt-in curves for common media such as sugar, alkali, and alcohol; for non-standard formula solutions, calibration data can be manually entered to fit a dedicated concentration conversion curve.
- Upper and lower limit alarm function: Automatic relay alarm for concentration exceeding limits, with external audible and visual alarm.
- Industrial signal interfacing with central control: 4-20mA, RS485 can be directly connected to PLC and DCS control systems for closed-loop control of automatic feeding, dilution, and evaporation concentration.
- Probe self-diagnosis function: Automatically identifies prism fouling and light source abnormalities, and promptly prompts cleaning and maintenance.
- Multiple installation options available: Direct pipeline, bypass loop, reactor side wall, and immersion suspension in tank, suitable for retrofitting new and existing production lines.
- Sanitary / explosion-proof and anti-corrosion optional: No dead corners for food and pharmaceutical hygiene; explosion-proof version for flammable and explosive chemical conditions; special alloy probe for highly corrosive liquids.
- Historical trend recording: The transmitter can store concentration-temperature trend data for production traceability and quality control.
Main Application Areas
- Industrial Cleaning Systems — Monitor and control the concentration of cleaning agents in wash tanks to maintain consistent cleaning quality and reduce chemical waste.
- Surface Treatment Lines — Ensure precise ratio of cleaning solutions in pretreatment processes, improving adhesion and finish quality of coated parts.
- Automotive Manufacturing — Used in parts washing and degreasing operations to maintain optimal bath concentration, enhancing production efficiency and part cleanliness.
- Food and Beverage Industry — Monitor cleaning solution strength in CIP (Clean-in-Place) systems to ensure hygiene standards while minimizing chemical usage.
Keywords:online concentration detector, cleaning agent concentration monitor, ratio monitoring system, industrial concentration sensor, AMT-ZGY-201, cleaning solution concentration meter, real-time concentration measurement, process control sensor